Un rouleau de gazon synthétique paraît fini bien avant que vous ne voyiez la machine qui l'a fabriqué. C'est exactement pourquoi les acheteurs se font avoir : deux rouleaux verts peuvent sembler identiques dans un entrepôt et se comporter complètement différemment après deux saisons en extérieur. La différence se cache dans la recette, dans le torsion du fil et dans la température d'un tunnel de séchage qu'on ne vous montre pas.
Ce guide explique comment est fabriqué le gazon artificiel, étape par étape, des granulés de plastique à un rouleau scellé et perforé prêt pour l'exportation. Produire du gazon synthétique est notre travail quotidien en tant que fabricant direct d'usine, donc la séquence ci-dessous est celle que notre propre ligne suit. Une fois que vous pouvez nommer les huit étapes, un devis pour une installation de pelouse artificielle commence à vous indiquer où se trouve réellement la qualité.
De quoi est composé le gazon synthétique ?
Si vous vous êtes demandé comment est fabriqué le gazon synthétique, commencez par les polymères, car le fil décide de la plupart des étapes suivantes. Le polyéthylène (PE) est doux et réaliste, c'est pourquoi il équipe la plupart des surfaces résidentielles. Le polypropylène (PP) est plus rigide et plus économique, assurant le travail structurel. Le nylon est le plus résistant et le plus coûteux, réservé aux trafics extrêmes.
Produire du gazon synthétique devient alors une recette : masterbatch colorant pour un vert uniforme, stabilisateurs UV pour la résistance au soleil, plus des additifs antistatiques ou ignifuges là où l'application l'exige. Notre construction standard associe une face en monofilament PE avec une couche de duvet PP bouclé, équilibrant douceur et volume. Ces choix déclinent sur notre gamme de produits en gazon artificiel, et les bases matérielles sont résumées dans l'entrée Wikipédia sur gazon artificiel.
Étape 1 : Compoundage — Mélanger la formule
Le compoundage est l'étape où la qualité est décidée avant que quoi que ce soit ne ressemble à de l'herbe. Des granulés de plastique, du masterbatch colorant et des additifs sont pesés selon une recette et mélangés à grande vitesse, comme on mesure la farine et les ingrédients pour une cuisson. Des ratios justes signifient que chaque kilogramme de fil de ce lot colore et vieillit de manière identique. Des ratios erronés signifient qu'un conteneur expédie avec deux nuances de vert dedans.
La stabilité de la recette est la frontière silencieuse entre fournisseurs. Tout le monde peut copier une fiche de formule ; la maintenir lot après lot, pour que le conteneur trois corresponde à l'échantillon approuvé, est là où les usines gagnent leur vie. Notre avis catégorique : cette étape sépare les fabricants des marchands avec un catalogue. C'est une question légitime à poser à tout fournisseur.
Étape 2 : Extrusion des fibres
Le compound mélangé alimente un extrudeur à vis, fond à environ 200 degrés Celsius, et est pressé à travers une filière, une plaque d'acier percée de trous calibrés. Ce qui sort de la plaque n'est pas encore de l'herbe, seulement des brins continus de plastique avec la section transversale que la matrice dicte. Un bain d'eau refroidit et fige les brins immédiatement.
La forme est déterminante à ce stade. Les brins plats se sentent doux sous les pieds, tandis que les profils en C, S et losange ajoutent du volume et de la résilience. Douceur, rebond et résistance sont fixés ici, pas plus tard. Crucialement, le stabilisateur UV est déjà à l'intérieur du brin, donc la protection solaire ne peut pas s'user comme un revêtement de surface.
Étape 3 : Refroidissement, étirement et torsion
Les brins fraîchement extrudés sont fragiles, donc des rouleaux les étirent à environ trois à cinq fois leur longueur originale. L'étirage aligne les chaînes polymères et construit la résistance longitudinale qui empêche le fil de casser sous les pieds. Cela affine aussi chaque brin vers le calibre d'une lame d'herbe naturelle.
Puis vient le tournassage, l'étape dont les acheteurs entendent le moins parler. Plusieurs filaments sont tressés ensemble et enroulés sur des bobines, et le fil toronné résiste bien mieux à l'aplatissement et à la perte de fibres que la fibre lâche. Deux à quatre nuances de vert plus du duvet brun ou beige sont combinés à cette étape, afin que la face finale paraisse comme une croissance mixte au lieu d'un vert plat et factice.
Acheter chez un revendeur plutôt que sur la ligne ?
Une seule spécification couvre rarement toutes les zones. Donnez-nous le trafic, le climat et les dimensions, et nous ajustons le tissage à ces paramètres avant de lancer la production.
Étape 4 : Tuftage — Où la fibre devient herbe
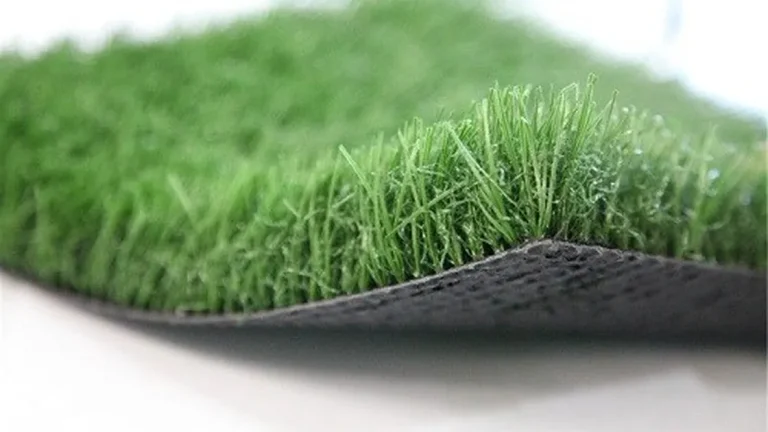
Une machine de touffetage se compare mieux à une grande machine à coudre. Des centaines d'aiguilles piquent le fil à travers un back primary en PP tissé, et un petit couteau sous chaque aiguille coupe la boucle en extrémités de lame. C'est le moment où le fil cesse d'être du fil et commence à être de l'herbe.
Trois réglages sur cette machine définissent le produit : la fréquence de point pour la densité, le pas pour l'espacement des rangées, et la hauteur de pile pour la longueur des lames. Le même fil peut équiper quoi que ce soit d'un rouleau de balcon à une installation de pelouse artificielle pour le sport week-end, selon la façon dont ces cadrans sont réglés. La hauteur de pile, la densité et le poids de face sont programmés par projet, ce qui est ce que notre customization Cette page est conçue pour.
Étape 5 : Revêtement du support
Les touffes lâches ne maintiennent rien, donc le tapis passe maintenant par une ligne de encollage qui étend l'adhésif sur l'envers et verrouille chaque touffe dans le back primaire. Le latex est le choix économique ; le polyuréthane (PU) coûte plus cher et résiste mieux aux intempéries et au trafic. L'enduit garde aussi la feuille dimensionnellement stable, de sorte qu'une installation de pelouse artificielle ne s'étire ni ne se rétracte en service.
Nous construisons deux niveaux de back pour cette raison : PP avec un filet de renfort, et PU. Ils correspondent à deux niveaux de budget plutôt qu'à deux niveaux de qualité, puisque le fil au-dessus est identique. Quand les devis diffèrent de quelques dollars par mètre carré, demandez quel back se trouve sous la pile avant de comparer quoi que ce soit d'autre.
Étape 6 : Séchage et réticulation
Le tapis encollé entre dans un four long qui augmente la température par paliers, durcissant l'adhésif depuis le back vers le haut. Le cuirage est un processus à feu doux. Le sous-cuire et la colle n'atteint jamais pleine adhérence, donc les touffes se desserrent dès la première saison. Le surcuire et le back devient cassant et peut se fissurer en transport. La vitesse de ligne et la température du tunnel sont calibrées ensemble, et vous ne verrez jamais ce calibrage sur un rouleau fini, seulement son résultat.
Étape 7 : Perforation pour le drainage
Juste après le cuirage, des broches chauffées percent une grille régulière de trous de drainage à travers le back. Sans eux, un rouleau extérieur est un matelas aquatique après la première tempête, formant des flaques au lieu de drainer. Le motif est assez dense pour évacuer les fortes pluies de la surface et assez régulier pour ne jamais affaiblir l'enduit autour d'une touffe.
Étape 8 : Inspection, recoupage et enroulement
Le tapis fini est taillé à une hauteur de pile uniforme, inspecté sur sa largeur, et découpé en largeurs de rouleau standard de 2 m et 4 m. Les défauts sont coupés, la bonne longueur est enroulée sur des âmes, et tout est emballé pour l'expédition.
Le dernier acte avant qu'un rouleau ne vous atteigne est le moins glamour. Un pont roulant soulève les rouleaux emballés dans notre entrepôt de 12 000 m², où les stocks attendent les réservations de conteneurs. Fabriquant direct ne signifie quoi que ce soit si l'usine ne peut pas réellement stocker des marchandises et expédier selon votre calendrier, et la capacité de stockage est ce qui rend cette promesse réelle.
Tests de contrôle qualité que chaque rouleau doit subir
Le contrôle qualité est la dernière porte dans la fabrication du gazon artificiel, et la seule qu'un acheteur peut en partie reproduire. Les rouleaux approuvés passent les tests d'exposition UV, de résistance à la traction, de solidité des couleurs, d'arrachement de fil et de drainage. Un rouleau qui échoue à l'un d'eux n'expédie pas.
Les acheteurs peuvent exécuter deux versions grossières des mêmes tests sur un échantillon, et nous encourageons les deux. Déchirez un coin du back et regardez la couche adhésive : elle devrait être uniforme, sans plages sèches où les touffes reposent sans colle. Puis saisissez une touffe et tirez ; un tapis correctement cuiré résiste avec conviction et ne perd rien. Les deux vérifications prennent une minute et prédisent comment une installation de pelouse artificielle vieillira mieux que n'importe quelle brochure.
Vingt centimètres de tapis suffisent pour exécuter les deux vérifications, et produire du gazon synthétique s'achève, pour nous, en vous prouvant cela plutôt qu'en vous le disant.
Pourquoi la fabrication directe d'usine importe pour les acheteurs
Chaque étape ci-dessus fonctionne sous un même toit : compoundage, extrusion, tournassage, touffetage, encollage, séchage, perforation et enroulement. Cette intégration n'est pas un détail ; c'est de la traçabilité. Lorsqu'un défaut apparaît dans un envoi, une usine qui possède sa ligne peut nommer l'étape défaillante et corriger la recette, le four ou le programme de touffetage. Une société de commerce ne peut que transférer votre e-mail.
Notre ligne automatisée de terrain de sport ajoute ce que les acheteurs B2B tarissent réellement : capacité et stabilité des lots sur des commandes de taille conteneur. Cette efficacité, plus une chaîne d'approvisionnement que nous contrôlons, maintient les coûts directs d'usine de 30 à 50 % inférieurs aux concurrents internationaux aux gammes comparables, indicatif jusqu'à ce que la gamme et le volume soient devisés. Le travail sur mesure est l'autre dividende. Hauteur de pile, densité, couleur, logo et taille de rouleau sont réalistes uniquement là où la ligne est nôtre à reprogrammer, ce qu'est la fabrication de gazon artificiel sur mesure dans la pratique.
Une fois que vous comprenez comment est fabriqué le gazon artificiel, la différence fabricant direct cesse d'être un slogan et devient un processus que vous pouvez auditer.
L'aspect environnemental : recyclage et durabilité
Le bilan environnemental a deux colonnes, et l'honnêteté signifie lire les deux. Côté positif, le fil est non toxique et exempt d'allergènes, la surface n'a besoin ni d'herbicides, ni de pesticides, ni d'engrais, et elle ne nécessite aucune eau d'irrigation du tout. Par rapport à une pelouse naturelle, cette absence d'eau et de produits chimiques est là où la plupart des véritables économies se situent.
Côté plus difficile, le recyclage en fin de vie est encore en maturation, et c'est le récit honnête derrière la fabrication actuelle du gazon artificiel. Certains fabricants utilisent déjà du matériau recyclé dans les backs, et les déchets de production propres retournent dans la ligne. Un rouleau en fin de vie, cependant, n'a pas encore de route universelle de collecte. Nous dirions plutôt cela clairement que de prétendre à une circularité qui n'existe pas.
Questions fréquentes
Le gazon synthétique est-il fabriqué à partir de plastique ?
Oui. La fabrication de l'herbe artificielle est essentiellement un procédé plastique : des granulés de polyéthylène ou de polypropylène, des colorants mères et des stabilisants UV sont fondus et extrudés en fil, puis tuftés sur un backing plastique.
Quelle est la différence entre les fibres de gazon artificiel en PE et en PP ?
Le polyéthylène est doux au toucher et ressemble le plus à l'herbe naturelle, ce qui en fait le choix privilégié pour les applications résidentielles. Le polypropylène est plus rigide et plus économique, utilisé pour la couche de faîches recroquevillées et pour le gazon décoratif sous faible trafic.
Comment sont réalisés les trous de drainage dans le gazon synthétique ?
Des picots chauffants perforant le support fini sur la ligne de production, poinçonnant une grille régulière qui laisse passer la pluie sans affaiblir le revêtement qui maintient les fibres en place.
Pourquoi le gazon artificiel perd-il des fibres ?
Généralement un problème de durcissement : si l'adhésif de fond ne durcit jamais complètement dans le tunnel de séchage, le fil de tuftage se desserre. La torsion et l'étirement au stade du fil comptent aussi, c'est pourquoi le contrôle du processus influe sur le shedding.
Le gazon synthétique peut-il être recyclé en fin de vie ?
En partie. Certains fabricants utilisent déjà des matériaux recyclés dans les dossiers, et les déchets de production propres sont réutilisés. Les systèmes de collecte en fin de vie sont encore en maturation, de sorte que les fournisseurs honnêtes parlent de progrès plutôt que de promettre une circularité complète.