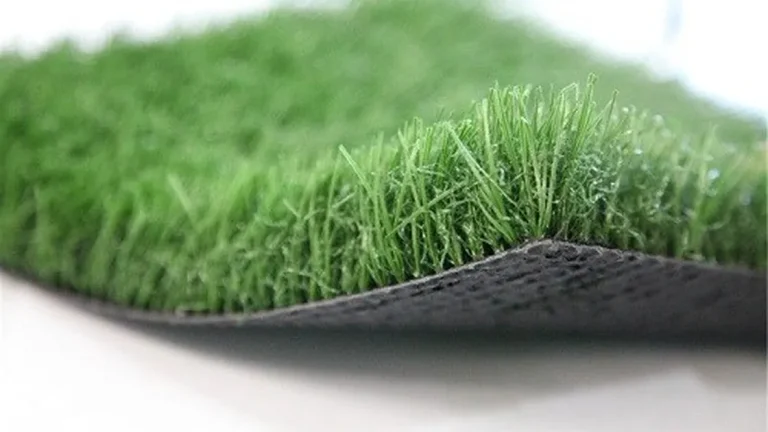
Два рулона газона могут выглядеть одинаково на фотографиях у поставщика, но изнашиваться по-разному. Один сохраняет цвет и высоту ворса на протяжении многих лет, другой выцветает до белых кончиков, осыпается вдоль швов и расслаивается по основанию через пару сезонов. Разница закладывается внутри процесса производства искусственной травы, а не в каталоге.
Искусственная трава производится за восемь этапов: смешивание, экструзия, кручение, тюфтинг, покрытие, сушка, перфорация и намотка. Этот класс продукции прошёл долгий путь с тех пор, как искусственный газон привлёк широкое внимание в 1966 году, когда он был установлен на стадионе «АстроДом». То, как делается искусственная трава, по-прежнему определяет, прослужит рулон полный срок или выйдет из строя рано, и это решается на станциях, а не в каталоге. На нашей линии мы водим посетителей-покупателей вдоль каждой станции по порядку, потому что покупатель, видевший этапы производства искусственной травы, иначе читает технические спецификации.
Этап 1: Приготовление исходной полимерной смеси
Этап 1 отвечает на вопрос, который задаёт каждый покупатель: из чего сделана искусственная трава. Всё начинается с полимерных гранул, которые смешиваются с пигментами и добавочной матер-пастой, специфичной для продукта, прежде чем попасть в экструдер. Мы используем первичный полимер на этой станции, потому что вторичное сырьё варьируется от партии к партии, а стабильная производительность начинается со стабильной смолы. Набор добавок назначается для каждого продукта отдельно, поэтому газон, предназначенный для агрессивного солнца, содержит другую матер-пасту, чем газон для тенистых мест.
Выбор полимера зависит от применения. Полиэтилен мягкий, гибкий и выглядит наиболее естественно, поэтому из него делают лицевую нить в большинстве ландшафтных продуктов. Полипропилен жёстче и дешевле, а нейлон прочнее и эластичнее всех трёх, его резервируют для зон с высокой проходимостью. Наша типовая конструкция сочетает полиэтиленовую монофиламентную лицевую нить с полипропиленовым ворсом-травами, что балансирует мягкость при сохранении прямой формы лезвия. Руководство по материалам искусственного газона: волокна, наполнитель, основание раскрывает это решение подробнее.
Добавочная матер-паста — это то место, где выигрывается или теряется устойчивость к выцветанию. УФ-стабилизатор вводится в смолу именно на этой станции, а не наносится распылением или позже. Если дешёвый продукт пропускает нормальную УФ-обработку, дефект проявляется в поле как ломкие лезвия, белые кончики и растрескивание волокон после первого реального сезона солнца. Рулон, выцветший за одно лето, скорее всего, не страдал от outdoors; он изначально был недобром при компоуинге. Для глубокого разбора этого режима отказа см. наш материал о том, почему выцветает искусственная трава и как работает УФ-стабилизация.
Этап 2: Экструзия нитей газона
Этап 2 — самый шумный на линии. Гранулы из Этапа 1 нагреваются до расплава, затем продавливаются через формующие отверстия для образования тонких нитей. Это этап экструзии нити газона, и он задаёт характер каждого будущего лезвия. Состояние фильеры и стабильность вытяжки оставляют свой след в нити задолго до того, как она попадёт на тюфтинговую машину.

Горячие нити немедленно охлаждаются воздухом или водой, чтобы форма зафиксировалась до любого контакта. Далее пряжа растягивается, текстурируется или закручивается в профиль лезвия и травы, который требует дизайн. Лопатообразная форма лезвия на образце — не случайность; она была вытянута и растянута в эту геометрию именно здесь.
Охлаждающая среда важнее, чем кажется. Воздушное охлаждение позволяет поверхности нити дольше оставаться чуть теплее, что подходит для медленного формирования профиля. Водяная ванна быстро фиксирует форму и поддерживает высокую скорость линии. В любом случае суть одна: нить должна затвердеть до того, как захватят её вытяжные валки, иначе геометрия фильеры расслабится. Нить, отклонившаяся от заданного диаметра, позже проявится неравномерным ворсом, поэтому линия контролирует её непрерывно.
Вес пряжи измеряется в дексатексах (Dtex) — весе в граммах 10 000 метров пряжи. Согласно опубликованному диапазону в руководстве по закупкам, газонная пряжа варьируется примерно от 8 000 до 15 000 Dtex, а более высокий Dtex даёт более тяжёлую и износостойкую нить. Эта станция также разделяет производителей и сборщиков. Предприятие, которое экструдует собственную нить, контролирует весь процесс производства искусственной травы downstream, тогда как сборщик покупает то, что есть на рынке. Мы объясняем этот выбор в почему производители искусственного газона экструдировать собственную нить.
Этап 3: Кручение и текстурирование пряжи
Этап 3 — этап защиты от вычёсывания волокон, о котором почти никто не говорит. Несколько филаментов скручиваются вместе в одну нить, и скручивание повышает её прочность и износостойкость. Когда покупатели сообщают о выпадении волокон через несколько месяцев, след обычно ведёт сюда или к ванне для нанесения покрытия на этапе 5. Нить, которая не была достаточно сильно скручена, начинает расходиться под нагрузкой. Более высокий уровень скручивания уплотняет филаменты в пучок, устойчивый к расщеплению при абразивном износе, тогда как слабое скручивание оставляет волокна открытыми для поломки.
Важна не только сама скрутка, но и то, насколько сильно она ходит. Направление крутки задаётся для каждого продукта и выдерживается одинаковым по всей длине, поскольку смешанное направление заставляет нить вести себя неравномерно при износе. Текстурирование следует за скруткой, и проход завивки с текстурированием закрепляет геометрию, выбранную на шаге 2, определяя, будет ли нить стоять вертикально как травинка или лежать плашмя как дернина. Текстурирование придаёт нити дернины её волнистый, термофиксированный вид, а пропуск этого этапа оставляет нить слишком прямой, чтобы она могла естественно прилегать. Пропущенное или некачественно выполненное текстурирование проявляется в том, что дернина лежит плоско и блестит, вместо того чтобы создавать амортизирующий слой под вышележащими травинками.
Контроль качества на этапе нити охватывает прочность на разрыв, удлинение и денар, проверки, которые напрямую влияют на внешний вид и износостойкость готового газона. Общие отраслевые марки Dtex — 6300, 7400, 8800, 9500, 10000 и 11000 — дают вам ориентир, когда поставщик указывает вес нити. Спросите, какая марка соответствует вашему техническому заданию. Затем запросите значения испытаний на этапе нити, а не карту цветов. Нить, не прошедшая эти испытания, никогда не восстановится на последующих этапах, какими бы хорошими ни выглядели туфтинг и покрытие.
Этап 4: Тюфтинговое нанесение пряжи на первичное покрытие
Этап 4 — это этап превращения нити в ткань. Туфтинговые машины вводят ряды нитей через тканый первичный фон, подобно работе коврового станка, и это сердцевина процесса производства искусственного газона. Стаканы с пакетами нитей подают материал в машину сзади, по одному каналу на каждый тип нити. Туфтинг — это также тот этап, на котором процесс производства искусственной травы превращает вашу спецификацию плотности в физические настройки машины.

Три настройки определяют результат. Шаг — это расстояние между рядами нитей, обычно от 3/8 до 5/8 дюйма, и меньший шаг уплотняет ряды для более плотного газона. Частота стежков — это количество стежков, прошиваемых на метр фона, обычно от 140 до 200, и более высокая частота стежков улучшает стабильность волокон.
Высота ворса также фиксируется на этой станции, обычно от 25 до 65 мм в целом. Спортивные покрытия находятся в верхней части диапазона, а ландшафтные продукты — в нижней. Плотность является произведением шага и частоты стежков, и более высокая плотность обычно обеспечивает лучшую производительность и стоит дороже. Эти две настройки компромиссны: меньший шаг достигает той же плотности при более низкой частоте стежков. Форма лезвия не определяется здесь; она следует за профилем нити, выбранным ещё на этапе 2.
Конкретные цифры делают настройки реальными. В одном опубликованном техническом листе для ландшафтного продукта указана частота стежков 10,5 на 10 см по ширине и 16,0 на 10 см по длине. Это даёт примерно 16 800 петель на квадратный метр. Именно с такими двумя числами и количеством петель должна поставляться заявка на плотность, а не с прилагательными.
Этап 5: Покрытие основания для фиксации петлей
Этап 5 фиксирует всё на месте. На обратную сторону фона наносится вторичное покрытие из латекса или полиуретана, чтобы удержать петли на месте. Без этого слоя туфтинговая нить — это простоthread, протянутый через ткань, и он выдёргивается жёсткой щёткой — вес покрытия является реальной спецификацией. В одном опубликованном техническом листе указан первичный фон из тканого PP примерно 260 г/м2 и вторичное покрытие SBR-латексом примерно 1300 г/м2. Вдоль всей линии производства синтетического газона именно в ванне для нанесения покрытия создаётся сцепление петель, и именно здесь процесс производства искусственной травы либо обеспечивает, либо теряет свою связь.
Выбор между латексом и PU — это настоящий компромисс. PU часто выбирают за прочность сцепления и размерную стабильность, тогда как латекс выбирают, когда важнее гибкость. Конструкция также варьируется, так как фон может быть однослойным или двухслойным. Наши собственные системы — это PP+сетка и PU, и правильный ответ для проекта зависит от интенсивности движения, дренажа и способа укладки рулона. Если вы оцениваете варианты, наше руководство по как выбрать подходящий искусственный газон поможет разобраться.
Какой бы ни была химия, связь должна подтверждаться. Прочность на отслоение должна составлять 40 Н на 5 см или лучше при испытании по ISO 1763, отраслевому эталону теста на отслаивание. Отслоение фона routinely связывается с плохим нанесением клея на этой станции. Измеренное число важнее маркетингового описания вокруг него.
Практический совет: прежде чем утвердить образец, запросите данные теста на сцепление петель или отслаивание вместо фотографий. Фотография показывает ворс; число отслоения говорит вам о том, останутся ли петли в фоне после двух сезонов эксплуатации.
Этап 6: Сушка и полимеризация покрытого основания
Этап 6 выглядит незначительным, но это не так. Покрытый фон проходит через стадию контролируемого нагрева и сушки, чтобы покрытие смогло правильно затвердеть. На конвейере мокрое покрытие превращается в связанный слой, от которого зависит весь продукт. curing, которое он получает здесь, решает, как этот слой будет вести себя на протяжении всей остальной службы.

Нагревательная сушка дополнительно связывает нить и фон перед тем, как продукт попадёт на инспекцию. Когда curing неполный, дефект проявляется месяцами позже в виде delamination и фона, который крошится при изгибе. То же самое относится к клеевой плёнке, которая была нанесена слишком тонко ещё на этапе 5. Это та станция, о которой стоит спросить, когда газон поставщика расслаивается в поле.
Что делает печь — это сшивание латексной или PU-пленки, чтобы она схватывалась за каждую петлю, а не просто окружала её. Недосушенное покрытие остаётся липким и отпускает петлю у шейки, что является механизмом выпадения волокон, который покупатели обвиняют в нити. Переузлованное покрытие становится хрупким и трескается, когда рулон сгибают при установке. Вес покрытия задаётся до ванны и подтверждается после curing. В опубликованном листе, где указано примерно 1300 г/м2 SBR-латекса, ожидается, что этот вес сохранится после печи неизменным.
Размерная стабильность имеет свои собственные ограничения. Согласно тому же руководству по закупкам, фон должен использовать как минимум трёхслойную PP-сетку с надлежащим curing. Усадка тестируется максимум 1% при 100°C в течение 6 часов. Фон, который движется на жаре, соберётся в складки на шве или разъединит стык, даже если сцепление петель идеальное. Поэтому curing и стабильность проверяются вместе, прежде чем рулон передвинется дальше.
Этап 7: Перфорация и стрижка готового ворса
Этап 7 придаёт рулону готовый вид. Стрижка подравнивает ворс до одинаковой высоты по всей ширине и удаляет дефекты, оставленные туфтингом или текстурированием. Расчесывание затем приподнимает волокна, чтобы лезвия стояли так, как задумано дизайном, а не лежали плоско после процесса. Стрижка идёт с собственным допуском, и набор лезвий высотой в один миллиметр в одной зоне оставляет волнистую поверхность, которую расчесывание не исправит. Два рулона могут иметь одну и ту же спецификацию и всё равно выглядеть по-разному сразу после стрижки, поэтому отделка имеет свою собственную станцию.
Дренаж также подготавливается здесь. В зависимости от продукта фон перфорируется с интервалами или производится с полностью проницаемой структурой. В одном опубликованном техническом листе указаны отверстия перфорации 6 мм и водопроницаемость около 60 л/м2/мин без заполнителя. Эти цифры описывают, насколько быстро вода покидает поверхность до засыпки наполнителя, и они должны быть на листе данных, который вы сравниваете. Отверстия, расположенные на регулярной сетке, обеспечивают эту опубликованную скорость через отверстия 6 мм, в то время как пятнистый рисунок оставляет мёртвые зоны, где вода застаивается.
Заводы тестируют водопроницаемость, выраженную в мм/ч, чтобы подтвердить, что газон соответствует своей спецификации дренажа, перед подписанием. Когда покупатели сообщают о скоплении воды на готовой установке, след ведёт обратно сюда. Отверстий слишком мало, они слишком малы, или проницаемая структура была сокращена за счёт удешевления конструкции. Скопление воды никогда не проявляется на фотографии, поэтому числа дренажа должны поставляться с образцом. Сетка отверстий и линия стрижки над ними проверяются вместе, потому что плотный ворс может скрыть редкий рисунок перфорации до первого ливня.
Устали от газона, который выгорает, приминается или осыпается?
Одна линия от компаундирования до нанесения покрытия превращает вашу спецификацию высоты ворса и плотности в рулон. Бесплатный образец 20 x 20 см отправляется в течение четырёх–шести дней.
Этап 8: Контроль качества, намотка и маркировка газона
Шаг 8 — последний этап производства искусственной травы и первый рубеж для готовой продукции. Готовый газон проходит инспекцию, обрезается до ширины и сворачивается в рулоны для распределения. Инспекция — это момент, когда каждая заявленная upstream-характеристика проверяется на готовом продукте. Как отличить качественный искусственный газон по образцу? Частично — спросив, какие из этих проверок завод реально проводит.
Основные группы проверок, которые стоит знать по названиям:
- Этап пряжи: прочность на разрыв, удлинение и деньер, переносимые из проверок, описанных в Шаге 3.
- Сцепление: отрыв и удержание пучка verify benchmark 40 Н на 5 см по ISO 1763; в одной опубликованной спецификации указано удержание пучка около 30 Н.
- Геометрия листа: ширина в пределах номинала ±1% по ASTM D5993, высота стопки в пределах ±3 мм по ISO 1766.
- Цвет и УФ: delta E не более 3,0 по ISO 105-B02, при 6 000 часах ускоренного старения в QUV; в одной опубликованной спецификации указана светостойкость по ксеноновой лампе выше 7 по синей шкале.
- Премиальные спортивные стандарты: отраслевые закупочные руководства указывают схемы уровня FIFA Quality Pro и EN 15330-1 для высшей категории спортивных покрытий.
Каждый рулон получает этикетку с артикулом продукта, высотой ворса, типом пряжи и номером партии — именно это позволяет импортеру отследить качество через таможню. Стандартные ширины рулона: 2, 4 и 5 м, длина 25 м, возможна изготовление под заказ. Этикетка без номера партии — рулон без истории. Это самый дешёвый красный флаг в этом бизнесе.
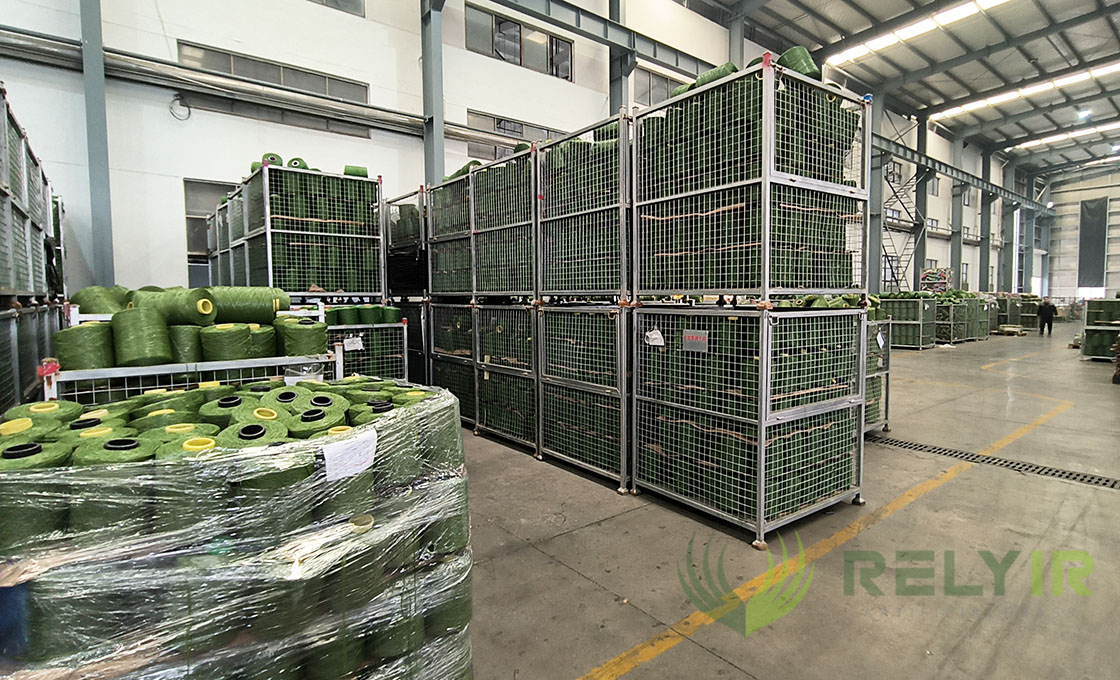
Ничего этого не требует визита в лабораторию; достаточно запросить информацию. Полную версию опросника для поставщиков смотрите 11 ключевых факторов, определяющих качество искусственного газона.
Что каждый этап означает для ваших технических требований
Читайте технический лист так же внимательно, как линейный заказ, и отказы, на которые жалуются покупатели, перестают быть загадкой. Выцветание ведёт к компаундированию, где УФ-стабилизатор был или не был смешан со смолой. Шер shed traces to twisting in Step 3 and to tuft bind from the coating bath. Delamination traces to coating and cure in Steps 5 and 6. Pooling traces to perforation in Step 7, and each fear maps to one station with one number that settles it.
| Этап производства | Контролируемый параметр | Типичный диапазон | Отказ при пропуске |
|---|---|---|---|
| Шаг 1: Компаундирование | Дозирование маточной смеси УФ-стабилизатора и пигмента | Вводится в смолу перед экструзией | Выцветание, белые кончики, ломкие волокна |
| Шаг 2: Экструзия | Линейная масса пряжи и профиль лезвия | 8 000–15 000 дтэкс | Слабая пряжа, неверная форма лезвия |
| Шаг 3: кручение | Прочность нити | Скрученная многоволоконная нить | Осыпание и поломка волокон |
| Шаг 4: тафтинг | Шаг, частота стежков, высота ворса | 3/8–5/8 дюйма; 140–200 стежков/м; 25–65 мм | Тонкий, неустойчивый ворс |
| Шаг 5: нанесение покрытия | Химия покрытия и фиксация петель | Латекс или ПУ; усилие отрыва 40 Н/5 см | Выпадение петель, расслоение |
| Шаг 6: сушка | Полное отверждение покрытия | Контролируемый нагрев до полного схватывания | Разрушение основы |
| Шаг 7: перфорация | Дренаж | Отверстия 6 мм; около 60 л/м2/мин | Скопление воды в основании |
| Шаг 8: намотка в рулоны | Ширина рулона и полная прослеживаемость | 2/4/5 м x 25 м; маркировка партии | Непрослеживаемое качество |
Срок службы подчиняется той же логике. Коммерческий искусственный газон служит до 10–15 лет, когда каждая станция выполняет свою работу, и значительно меньше, когда одна из них халатна. При сравнении поставщиков в первую очередь задавайте вопрос по основе. Наша статья о почему синтетический газон с полиуретановым задним клеем лучше, чем с латексной основой подробно объясняет компромисс. Каждый параметр в таблице — это вопрос, который вы вправе задать, а процесс производства искусственного газона — это карта, которая показывает, на какой станции на него отвечают.
Эта карта — также краткое честное резюме того, как производится искусственный газон: восемь станций, один рулон и число на каждой станции. Процесс производства искусственного газона завершается на этикетке, а ваша проверка начинается с тех же восьми контрольных точек.
Часто задаваемые вопросы
Из чего сделан искусственный газон?
В основном это полиэтиленовая, полипропиленовая или нейлоновая пряжа, туканая в основу и закрепленная латексным или полиуретановым покрытием. Полиэтилен — мягкий вариант с натуральным видом для лицевой пряжи, полипропилен придает жесткость, а нейлон является самым прочным. Добавки, смешиваемые при компаундировании, обеспечивают устойчивость к УФ-излучению и стабильность цвета.
Почему искусственная трава выгорает на солнце?
Выцветание начинается на этапе компаундирования, когда УФ-стабилизатор необходимо вводить в полимер до экструзии. Изделия, содержащие недостаточное количество УФ-стабилизаторов, после солнечного облучения становятся хрупкими на концах, белеют и растрескиваются. Дефект заложен при производстве, а не вызван исключительно воздействием погоды.
Что означает Dtex в искусственной траве?
Dtex — это вес нити’s в граммах на 10 000 метров. Согласно справочнику закупок, нить для газона обычно составляет от 8 000 до 15 000 Dtex, и чем выше Dtex, тем тяжелее и износостойче нить. Это прямой показатель прочности нити.
Почему волокна искусственной травы сыпятся или отламываются?
Осыпание возникает из-за слабых нитевых прядей или слабой фиксации пучков. Нити, не скрученные в прочную нить, разрушаются под нагрузкой; пучки, плохо удерживаемые покрытием, выпадают. Настройки плотности и прочность на отрыв, испытанные при 40 Н на 5 см, выявляют обе причины.
Как я могу проверить качество по образцу?
Закажите бесплатный образец 20×20 см, затем запросите данные испытаний для его подбора: Дтекс, сила выдёргивания пучка, воздухопроницаемость и результаты УФ‑старения. В одном опубликованном паспорте значение силы выдёргивания пучка указано примерно 30 Н. Цифры, а не фотографии отличают образцы.