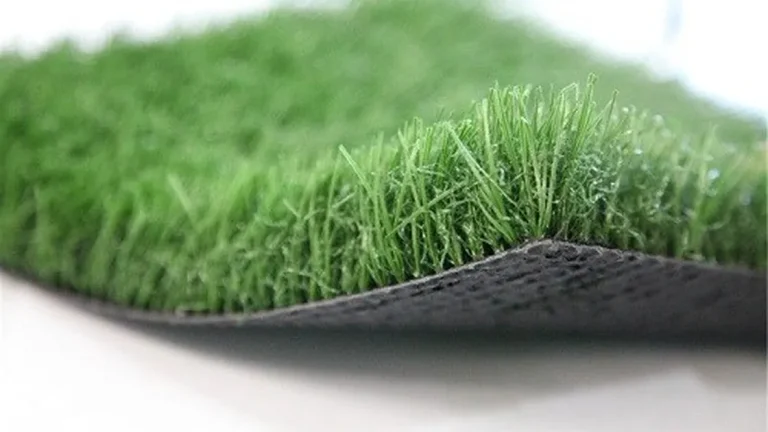
Dois rolos de gramado podem parecer idênticos na galeria de fotos de um fornecedor e ainda assim envelhecer de formas completamente diferentes. Um mantém sua cor e pêlo durante anos de uso. O outro desbota até ficar branco nas pontas, solta fibras ao longo das costuras e delamina no revestimento dentro de alguns verões. A diferença é decidida dentro do processo de produção do gramado sintético, não no folheto.
O gramado sintético é fabricado em oito etapas: compounding, extrusão, torção, tuftagem, revestimento, secagem, perfuração e enrolamento. A classe de produto evoluiu muito desde que o gramado artificial chamou atenção em larga escala em 1966, quando foi instalado no Astrodome. Como o gramado sintético é feito ainda decide se um rolo cumpre sua vida útil inteira ou falha precocemente, e isso acontece nas estações de produção e não em um catálogo. Em nossa linha, levamos compradores visitantes por cada estação na ordem das máquinas, porque um comprador que viu as etapas de fabricação do gramado sintético lê as fichas técnicas de forma diferente.
Etapa 1: Preparação da Mistura da Matéria-Prima
A Etapa 1 responde à pergunta que todo comprador faz primeiro: do que é feito o gramado sintético. Tudo começa como grânulos de polímero, misturados com pigmentos e um masterbatch de aditivo específico do produto antes de qualquer coisa alcançar um extrusor. Trabalhamos com polímero virgem nesta estação, porque matérias-primas recicladas variam de lote para lote e o desempenho consistente começa com resina consistente. O pacote de aditivos é especificado por produto, então um gramado destinado a sol intenso carrega um masterbatch diferente daquele construído para sombra.
A escolha do polímero segue a aplicação. O polietileno é macio, flexível e o mais natural visualmente, motivo pelo qual carrega o fio de face na maioria dos produtos para paisagismo. O polipropileno é mais rígido e de custo-benefício, e o nylon é o mais forte e resiliente dos três, reservado para os maiores tráfegos. Nossa construção comum emparelha um fio de face monofilamento de polietileno com polipropileno de penugem, uma combinação que equilibra maciez contra a estrutura ereta da lâmina. O guia de materiais de gramado sintético: fibras, infill, revestimento aborda essa decisão com mais profundidade.
O masterbatch de aditivos é onde a resistência ao desbotamento é ganha ou perdida. O estabilizante UV é misturado à resina nesta estação, não pulverizado ou aplicado depois. Quando um produto barato pula o tratamento UV adequado, a falha aparece em campo como lâminas quebradiças, pontas brancas e fibras rachando após a primeira estação real de sol. Um rolo que desbotou em um verão geralmente não foi prejudicado ao ar livre; ele nasceu deficiente no compounding. Para um tratamento mais aprofundado deste modo de falha, veja nosso artigo sobre por que o gramado sintético desbota e como a estabilização UV funciona.
Etapa 2: Extrusão dos Filamentos do Fio para Gramado
A Etapa 2 é a estação mais barulhenta da linha. Os grânulos da Etapa 1 são aquecidos até derreterem, então forçados através de aberturas modeladas para formar filamentos finos. Esta é a etapa de extrusão do fio de gramado, e ela define o caráter de cada lâmina que se segue. A condição da matriz e a consistência do estiramento deixam sua marca no filamento muito antes da tuftagem sequer o ver.

Os filamentos quentes são resfriados imediatamente com ar ou água para que a forma se solidifique antes que qualquer coisa os toque. A partir daí, o fio é esticado, texturizado ou enrolado nos perfis de lâmina e penugem que o projeto solicita. Uma lâmina em forma de pá numa folha de amostra não foi acidente; foi estirada e moldada naquela geometria aqui.
O meio de resfriamento importa mais do que parece. O resfriamento a ar permite que a superfície do filamento fique levemente mais quente por mais tempo, o que se adequa a um desenho de perfil mais lento. Um banho de água trava a forma rápido e mantém a velocidade da linha alta. De qualquer forma, o ponto é o mesmo: o filamento precisa se solidificar antes que os rolos de estiramento o agarrem, ou a geometria da matriz relaxa. Um filamento que desvia do diâmetro alvo aparece depois como pêlo irregular, então a linha o monitora continuamente.
O peso do fio é medido em Dtex, o peso em gramas de 10.000 metros de fio. Segundo a faixa publicada por um guia de compras, o fio de gramado varia de aproximadamente 8.000 a 15.000 Dtex, e maior Dtex proporciona fio mais pesado e resistente ao desgaste. Esta estação também separa fabricantes de montadores. Uma fábrica que extrude seu próprio fio controla todo o processo de produção do gramado sintético a jusante, enquanto um montador compra o que o mercado oferece. Explicamos essa escolha em por que fabricantes de relva sintética extrudem o seu próprio fio.
Etapa 3: Torção e Texturização do Fio
A etapa 3 é a etapa de anti-descamação, e quase ninguém fala sobre isso. Vários filamentos são torcidos juntos em um único fio, e o torcimento aumenta a resistência e durabilidade do fio. Quando compradores relatam descamação de fibras após alguns meses, o rastro geralmente leva até aqui ou ao banho de revestimento da Etapa 5. Um fio que nunca foi torcido com força suficiente se solta com o desgaste. Um nível mais alto de torção empacota os filamentos em um feixe que resiste à separação sob abrasão, enquanto um fio frouxo deixa as fibras expostas para se quebrarem.
O quão apertado o torcimento é feito importa tanto quanto se ele acontece. A direção do torcimento é definida por produto e mantida consistente ao longo da produção, porque direções mistas fazem o fio se comportar de maneira desigual sob desgaste. A texturização segue o torcimento, e a passagem de enrolamento e texturização fixa a geometria escolhida na Etapa 2, definindo se o fio se mantém em pé como uma lâmina ou se deita como palha. A texturização dá ao fio de palha seu aspecto ondulado e termofixado, e pular essa passagem deixa um fio reto demais para formar tapete naturalmente. Um texturizador pulado ou apressado aparece como palha que deita plana e brilhante em vez de amortecer as lâminas acima dela.
O controle de qualidade na fase do fio cobre resistência à tração, alongamento e denier, verificações que afetam diretamente a aparência e o desgaste do gramado acabado. Os graus Dtex comuns da indústria, 6.300, 7.400, 8.800, 9.500, 10.000 e 11.000, fornecem uma escala de referência quando um fornecedor cita o peso do fio. Pergunte qual grau sua especificação está. Depois, peça os valores de teste na fase do fio em vez de um cartão de cores. Um fio que falha aqui nunca se recupera a jusante, não importa quão bons sejam a túfte e o revestimento.
Etapa 4: Tuftagem do Fio no Revestimento Primário
A Etapa 4 é onde o fio se torna tecido. Máquinas de tufting inserem fileiras de fio através de um suporte primário tecido, semelhante ao funcionamento de uma máquina de tapete, e este é o cerne do processo de fabricação de grama artificial. Carretilhas de pacotes de fio alimentam a máquina por trás, um caminho por tipo de fio. O tufting também é onde o processo de produção de grama artificial transforma sua especificação de densidade em uma configuração física da máquina.

Três configurações governam o resultado. A abertura (gauge) é a distância entre as fileiras de fio, tipicamente de 3/8 a 5/8 polegada, e uma abertura menor aproxima as fileiras para um gramado mais denso. A taxa de pontos (stitch rate) é o número de pontos inseridos por metro de suporte, tipicamente de 140 a 200, e uma taxa maior de pontos melhora a estabilidade das fibras.
A altura do pile é fixada nesta estação também, tipicamente de 25 a 65 mm no geral. Superfícies esportivas ficam na extremidade superior e produtos paisagísticos na inferior. A densidade é o produto da abertura e da taxa de pontos, e maior densidade geralmente tem melhor desempenho e custa mais. As duas configurações são compensadas: uma abertura mais apertada atinge a mesma densidade com uma taxa de pontos menor. O formato da lâmina não é decidido aqui; segue o perfil do fio escolhido de volta na Etapa 2.
Números concretos tornam as configurações reais. Uma folha de dados publicada para um produto paisagístico lista uma taxa de pontos de 10,5 a cada 10 cm na largura e 16,0 a cada 10 cm no comprimento. Isso resulta em aproximadamente 16.800 túftenos por metro quadrado. Isso é o que uma alegação de densidade deve apresentar: dois números e uma contagem de túftenos, não um adjetivo.
Etapa 5: Revestimento do Revestimento para Fixar os Tuftes
A Etapa 5 trava tudo. Um revestimento secundário de látex ou poliuretano é aplicado na parte inferior do suporte para manter os túftenos no lugar. Sem essa camada, o fio túfteado é apenas linha puxada através do tecido, e sai sob uma escova rígida — o peso do revestimento é uma especificação real. Uma folha de dados publicada lista um suporte primário PP tecido em aproximadamente 260 g/m², com um revestimento secundário de látex SBR em aproximadamente 1.300 g/m². Ao longo de toda a linha de produção de grama sintética, o banho de revestimento é onde a fixação dos túftenos é criada e onde o processo de produção de grama artificial faz ou perde sua união.
A escolha entre látex e PU é um compromisso genuíno. O PU é frequentemente selecionado para resistência de união e estabilidade dimensional, enquanto o látex é escolhido quando a flexibilidade é mais importante. A construção também varia, já que o suporte pode ser de uma ou duas camadas. Nossos próprios sistemas são PP+Net e PU, e a resposta certa para um projeto depende do tráfego, da drenagem e de como o rolo será instalado. Se você está avaliando as opções, nosso guia sobre como escolher o suporte de grama artificial adequado passa por eles.
Seja qual for a química, a união precisa ser verificada. A resistência ao deslocamento deve ser de 40 N por 5 cm ou melhor, quando testada conforme ISO 1763, a referência da indústria para teste de deslocamento. A delaminação do suporte é comumente atribuída à aplicação deficiente do adesivo nesta estação. O número medido importa mais do que o material de marketing ao redor dele.
Dica prática: antes de aprovar uma amostra, peça dados de fixação de túfteno ou teste de deslocamento em vez de fotografias. Uma foto mostra o pile; um número de deslocamento diz se os túftenos ainda estarão no suporte após duas estações de uso.
Etapa 6: Secagem e Cura do Revestimento Revestido
A Etapa 6 parece tranquila e não é. O suporte revestido passa por uma fase controlada de aquecimento e secagem para que o revestimento possa fixar corretamente. No transportador, o revestimento úmido se transforma na camada unida na qual todo o produto depende. A cura que recebe aqui decide como essa camada se comporta pelo resto de sua vida.

A secagem aquecida une o fio e o suporte ainda mais antes do produto chegar à inspeção. Quando a cura é incompleta, a falha aparece meses depois como delaminação e um suporte que desmorona quando flexionado. O mesmo acontece com uma película adesiva que foi aplicada muito fina de volta na Etapa 5. Esta é a estação para perguntar quando a grama de um fornecedor se separa em campos no campo.
O que o forno está fazendo é a reticulação da película de látex ou PU para que ela se agarre a cada túfteno em vez de simplesmente envolvê-lo. Um revestimento subcurado fica pegajoso e se solta no pescoço do túfteno, que é o mecanismo por trás da descamação que compradores culpam no fio. Um revestimento supercurado fica quebradiço e racha quando o rolo é flexionado durante a instalação. O peso do revestimento é definido antes do banho e confirmado após a cura. A folha publicada que lista aproximadamente 1.300 g/m² de látex SBR espera que esse peso sobreviva ao forno inalterado.
A estabilidade dimensional tem suas próprias medidas de segurança. Conforme o mesmo guia de compras, o suporte deve usar pelo menos uma trama PP tripla com cura adequada. A retração é testada com no máximo 1% a 100 °C por 6 horas. Um suporte que se move com o calor enruga uma costura ou abre uma junta mesmo quando a fixação do túfteno é perfeita. Cura e estabilidade, portanto, são verificadas juntas antes que o rolo avance.
Etapa 7: Perfuração e Aparação do Pêlo Acabado
A Etapa 7 dá ao rolo sua face acabada. A cisalhamento poda o pile para uma altura uniforme em toda a largura e remove defeitos que o tufting ou a texturização deixaram para trás. A escovação então ergue as fibras para que as lâminas fiquem de pé conforme a intenção do design em vez de deitarem-planas devido ao processo. O cisalhamento segue uma tolerância própria, e um conjunto de lâminas um milímetro mais alto em uma zona deixa uma superfície ondulada que a escovação não consegue reparar. Dois rolos podem ter a mesma especificação e ainda parecer diferentes direto da cisalhadora, razão pela qual o acabamento recebe sua própria estação.
A drenagem também é preparada aqui. Dependendo do produto, o suporte é perfurado em intervalos ou fabricado com uma estrutura totalmente permeável. Uma folha de dados publicada lista furos de perfuração de 6 mm e permeabilidade à água de aproximadamente 60 ltr/m²/min sem preenchimento. Essas figuras descrevem quão rápido a água sai da superfície antes de qualquer preenchimento ser aplicado, e elas pertencem à folha de dados que você compara. Furos espaçados em uma grade regular entregam essa taxa publicada através de aberturas de 6 mm, enquanto um padrão irregular deixa zonas mortas onde a água se acumula.
Fábricas testam a permeabilidade à água, expressa em mm/hora, para confirmar que o gramado atende à sua especificação de drenagem antes da aprovação. Quando compradores relatam acúmulo de água em uma instalação acabada, o rastro leva de volta aqui. Os furos são muito poucos, muito pequenos, ou a estrutura permeável foi reduzida por engenharia de custo. O acúmulo de água nunca aparece em uma fotografia, então os números de drenagem precisam vir com a amostra. A grade de furos e a linha de cisalhamento acima dela são verificadas juntas, porque um pile denso pode esconder um padrão de perfuração fino até a primeira tempestade.
Cansado de Gramado Que Desbota, Achata ou Descama?
Uma linha da compounding ao revestimento transforma sua especificação de altura de pile e densidade no rolo. Um swatch grátis de 20 x 20 cm é enviado em quatro a seis dias.
Etapa 8: Inspeção, Enrolamento e Rotulagem do Gramado
A Etapa 8 é a última etapa do processo de produção de grama artificial e a primeira para você. O tapete acabado é inspecionado, cortado na largura e enrolado para distribuição. A inspeção é onde cada número reivindicado no trecho anterior é medido no produto acabado. Como você pode distinguir uma grama artificial de boa qualidade de uma amostra? Em parte, perguntando quais dessas verificações a fábrica realmente executa.
As famílias de verificação que valem a pena conhecer pelo nome são estas:
- Fase do fio: resistência à tração, alongamento e denier, herdados das verificações descritas na Etapa 3.
- Aderência: peel e fixação dos tuftes verificados contra a referência de 40 N por 5 cm conforme ISO 1763; uma ficha publicada lista fixação de tuftes em cerca de 30 N.
- Geometria da folha: largura dentro de mais ou menos 1% da nominal conforme ASTM D5993, e altura do pelo dentro de mais ou menos 3 mm conforme ISO 1766.
- Cor e UV: delta E de no máximo 3,0 conforme ISO 105-B02, referenciado contra 6.000 horas de exposição acelerada QUV; uma ficha publicada lista solidez à cor com xenônio acima da escala azul 7.
- Referências premium para esportes: guias de compras do setor indicam esquemas como FIFA Quality Pro e EN 15330-1 para a camada mais alta de superfícies esportivas.
Cada rolo recebe um rótulo com o código do produto, altura do pelo, tipo de fio e número do lote, o que permite ao importador rastrear a qualidade de volta pela alfândega. As larguras padrão dos rolos variam entre 2, 4 e 5 m por 25 m, com larguras sob medida mediante solicitação. Um rótulo sem número de lote é um rolo sem histórico. É o sinal de alerta vermelho de menor custo neste negócio.
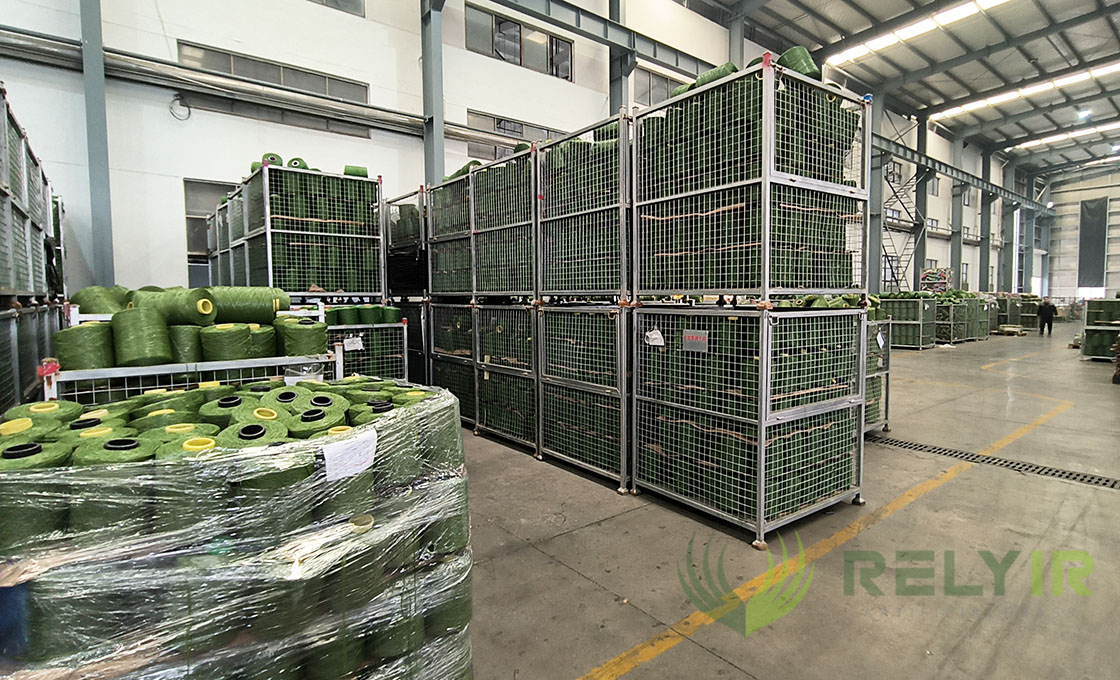
Nada disso exige uma visita a laboratório; exige fazer perguntas. Para a lista completa transformada em questionário para fornecedores, consulte 11 fatores-chave que determinam a qualidade do gramado sintético.
O Que Cada Etapa Significa Para Sua Especificação
Leia uma ficha técnica da maneira como a linha lê um pedido, e as falhas relatadas pelos compradores deixam de ser mistérios. Desbotamento remete ao compounding, onde o estabilizador UV foi ou não misturado à resina. Soltação de fibras remete ao torcionamento na Etapa 3 e à fixação dos tuftes no banho de revestimento. Delaminação remete ao revestimento e cura nas Etapas 5 e 6. Acúmulo de água remete à perfuração na Etapa 7, e cada medo mapeia-se a uma estação com um número que o resolve.
| Etapa de produção | Parâmetro que controla | Faixa típica | Falha quando omitida |
|---|---|---|---|
| Etapa 1: Compounding | Dosagem de masterbatch estabilizador UV e pigmento | Misturado à resina antes da extrusão | Desbotamento, pontas brancas, lâminas frágeis |
| Etapa 2: Extrusão | Peso linear do fio e perfil da lâmina | 8.000-15.000 Dtex | Fio fraco, formato de lâmina incorreto |
| Etapa 3: Torção | Resistência do fio | Fio multifilamentar torcido | Perda de fibras e fibras rompidas |
| Etapa 4: Tufagem | Bitola, taxa de pontos, altura do pelo | 3/8-5/8 polegada; 140-200 pontos/m; 25-65 mm | Pelo fino e instável |
| Etapa 5: Revestimento | Química do revestimento e fixação dos tufos | Látex ou PU; desencape 40 N/5cm | Perda de tufos, delaminação |
| Etapa 6: Secagem | Cura completa do revestimento | Calor controlado até fixação completa | Base que se desmancha |
| Etapa 7: Perfuração | Drenagem | Furos de 6 mm; cerca de 60 L/m²/min | Acúmulo de água |
| Etapa 8: Enrolamento | Largura do rolo e rastreabilidade | 2/4/5 m x 25 m; etiqueta do lote | Qualidade não rastreável |
A vida útil segue a mesma lógica. A grama sintética comercial dura até 10-15 anos quando cada etapa cumpre sua função, e fica abaixo disso quando uma delas é comprometida. Ao comparar fornecedores, coloque a questão da base em primeiro lugar. Nosso artigo sobre por que o gramado sintético com adesivo PU é melhor que o de base em látex explica o compromisso em detalhe. Cada parâmetro na tabela é uma pergunta que você tem direito de fazer, e o processo de produção do gramado sintético é o mapa que indica qual estação responde a ela.
Esse mapa também é o resumo mais curto e honesto de como o gramado sintético é feito: oito estações, um rolo e um número em cada estação. O processo de produção do gramado sintético termina no rótulo, e sua análise começa nos mesmos oito pontos de verificação.
Perguntas Frequentes
Do que é feita a grama sintética?
Feito principalmente de fios de polietileno, polipropileno ou nylon, agulhado em uma base, fixado por um revestimento de látex ou poliuretano. O polietileno é a escolha mais macia e com aspecto natural para o fio da face, o polipropileno confere rigidez e o nylon é o mais resistente. Os aditivos misturados na etapa de compounding proporcionam estabilidade aos raios UV e à cor.
Por que a grama sintética desbota ao sol?
A degradação pela luz começa no compounding, onde o estabilizador UV deve ser misturado ao polímero antes da extrusão. Produtos fabricados com estabilizadores UV inadequados ficam quebradiços nas extremidades, branqueiam e racham após a exposição solar. A falha é provocada pela fabricação, não apenas pelo clima.
O que significa Dtex na relva artificial?
O Dtex é o peso do fio’ em gramas por 10.000 metros. Conforme um guia de compras, o fio de gramado geralmente varia de 8.000 a 15.000 Dtex, e Dtex mais alto significa fio mais pesado e resistente ao desgaste. É uma leitura direta sobre a robustez do fio.
Por que as fibras de grama sintética se soltam ou quebram?
O desfiamento resulta de fios frágeis ou de baixa resistência do tuft. Filamentos não torcidos num fio resistente rompem-se com o uso; os tuftos cuja aderência ao revestimento é deficiente soltam-se. Os parâmetros de densidade e a força de descolamento, testados a 40 N por 5 cm, detetam ambos os casos.
Como posso verificar a qualidade de uma amostra?
Solicite a amostra gratuita de 20 x 20 cm e, em seguida, peça os dados de teste para a comparação: Dtex, força de fixação dos fioccos, permeabilidade e resultados de exposição a UV. Uma ficha técnica publicada indica força de fixação dos fioccos de cerca de 30 N. São os números, e não as fotografias, que distinguem as amostras.