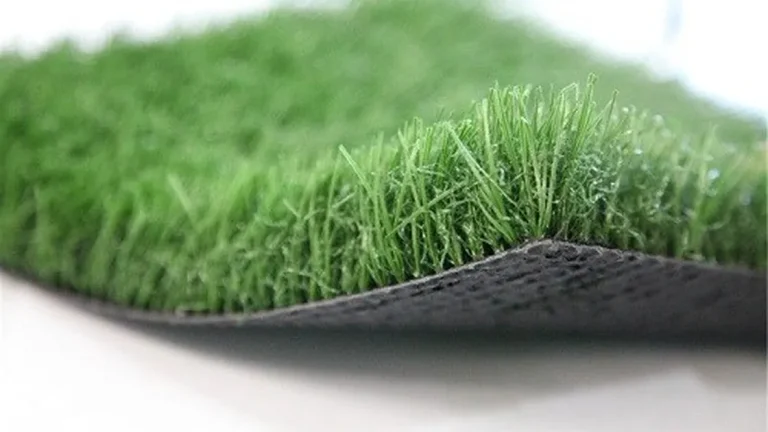
Deux rouleaux de gazon peuvent paraître identiques dans la galerie photo d'un fournisseur et pourtant vieillir très différemment. L'un conserve sa couleur et sa pile après des années de service. L'autre blanchit aux extrémités, perd ses fibres le long des coutures et se délamine au niveau du support après seulement quelques étés. La différence se joue dans le processus de fabrication du gazon artificiel, pas dans la brochure.
Le gazon artificiel est fabriqué en huit étapes : compoundage, extrusion, torsion, touffetage, enduction, séchage, perforation et enroulage. La classe de produit a considérablement évolué depuis que le gazon artificiel a attiré l'attention du grand public en 1966, quand il a été installé à l'Astrodome. Comment est fabriqué le gazon artificiel détermine toujours si un rouleau atteint sa durée de vie complète ou tombe en panne prématurément, et cela se produit aux postes plutôt que dans un catalogue. Sur notre ligne, nous guidons les acheteurs visiteurs à travers chaque poste dans l'ordre des machines, car un acheteur qui a vu les étapes de fabrication du gazon artificiel lit les fiches techniques différemment.
Étape 1 : Compoundage du mélange de matières premières
L'Étape 1 répond à la question que tout acheteur pose en premier : de quoi est composé le gazon artificiel. Tout commence par des billes de polymère, mélangées avec des pigments et un masterbatch additif spécifique au produit avant que quoi que ce soit n'atteigne une extrudeuse. Nous utilisons un polymère vierge à ce poste, car les charges recyclées varient d'un lot à l'autre et une performance constante commence par une résine constante. Le paquet additif est spécifié par produit, donc un gazon destiné à un soleil intense porte un masterbatch différent de celui conçu pour l'ombre.
Le choix du polymère suit l'application. Le polyéthylène est doux, flexible et le plus naturel, c'est pourquoi il compose le fil de face dans la plupart des produits paysagers. Le polypropylène est plus rigide et économique, et le nylon est le plus résistant et le plus élastique des trois, réservé aux trafics les plus intenses. Notre construction courante associe un fil de face monofilament en polyéthylène avec un feutrage en polypropylène, une combinaison qui équilibre la douceur et le port debout de la lame. Le guide des matériaux de gazon artificiel : fibres, charge, support explique cette décision plus en profondeur.
Le masterbatch additif est là que la résistance aux UV est gagnée ou perdue. Le stabilisant UV est mélangé à la résine à ce poste, pas pulvérisé ou appliqué plus tard. Quand un produit bon marché ignore un traitement UV approprié, la défaillance apparaît sur le terrain par des brins cassants, des extrémités blanchies et des fibres fendues après la première vraie saison d'ensoleillement. Un rouleau qui a pâli en un été n'a généralement pas été abîmé en extérieur ; il était déficient dès le départ. Pour un traitement plus approfondi de ce mode de défaillance, voir notre explication sur pourquoi le gazon artificiel pâlit et comment fonctionne la stabilisation UV.
Étape 2 : Extrusion des filaments de fil pour gazon
L'Étape 2 est le poste le plus bruyant de la ligne. Les billes de l'Étape 1 sont chauffées jusqu'à fonte, puis forcées à travers des ouvertures de filière pour produire des filaments fins. C'est l'étape d'extrusion du fil pour gazon, et elle détermine le caractère de chaque brin qui suit. L'état de la filière et la régularité du tirage laissent leur signature dans le filament bien avant que le touffetage ne le voie.

Les filaments chauds sont refroidis immédiatement par air ou eau pour que la forme se solidifie avant que quoi que ce soit ne les touche. À partir de là, le fil est étiré, texturé ou bouclé selon les profils de brin et de feutrage que le design demande. Un brin en forme de pelle sur une fiche d'échantillon n'était pas un accident ; il a été façonné et étiré dans cette géométrie ici.
Le moyen de refroidissement importe plus qu'il n'y paraît. Le refroidissement par air laisse la surface du filament légèrement plus chaude plus longtemps, ce qui convient à un façonnage de profil plus lent. Un bain d'eau fige la forme rapidement et maintient la vitesse de ligne élevée. Dans les deux cas, le point est le même : le filament doit se solidifier avant que les rouleaux d'étirage ne le saisissent, sinon la géométrie de la filière se détend. Un filament qui dévie de son diamètre cible se manifeste plus tard par une pile inégale, donc la ligne le surveille en continu.
Le poids du fil est mesuré en Dtex, le poids en grammes de 10 000 mètres de fil. Selon la gamme publiée par un guide d'achat, le fil pour gazon varie approximativement de 8 000 à 15 000 Dtex, et un Dtex plus élevé donne un fil plus lourd et plus résistant à l'usure. Ce poste sépare aussi les fabricants des assembleurs. Un moulin qui extrude son propre fil contrôle l'ensemble du processus de fabrication du gazon artificiel en aval, tandis qu'un assembleur achète ce que le marché offre. Nous expliquons ce choix dans pourquoi les fabricants de gazon synthétique extrudent leurs propres fils.
Étape 3 : Torsion et texturation du fil
L'étape 3 est l'étape anti-détachement, et presque personne n'en parle. Plusieurs filaments sont tordus ensemble en un seul brin, et la torsion augmente la résistance et la durabilité du brin. Lorsque les acheteurs signalent que les fibres se détachent après quelques mois, le cheminement mène généralement ici ou au bain de revêtement de l'étape 5. Un brin qui n'a jamais été tordu assez fermement lâche prise sous l'usure. Un niveau de torsion plus élevé regroupe les filaments dans un faisceau qui résiste à la séparation sous l'abrasion, tandis qu'un brin lâche expose les fibres à se rompre.
La tension de la torsion compte autant que sa réalisation. Le sens de torsion est défini par produit et maintenu cohérent tout au long du process, car des sens mixtes rendent le brin inégal sous l'usure. Le texturage suit la torsion, et le passage de frisure et texturage fixe la géométrie choisie à l'étape 2, déterminant si le fil se dresse comme une lame ou s'allonge en chaume. Le texturage donne au fil de chaume son aspect frisé et thermofixé, et sauter ce passage laisse un brin trop droit pour se feutrer naturellement. Un texturage manqué ou précipité se révèle par un chaume qui s'étale plat et brillant au lieu de coussiner les lames au-dessus.
Le contrôle qualité à l'étape fil couvre la résistance à la traction, l'élongation et le denier, des vérifications qui affectent directement l'apparence et l'usure du gazon fini. Les degrés Dtex courants dans l'industrie, 6 300, 7 400, 8 800, 9 500, 10 000 et 11 000, vous donnent une échelle de référence quand un fournisseur cite un poids de fil. Demandez à quel degré votre spécification se situe. Puis demandez les valeurs de test à l'étape fil plutôt qu'une carte de couleur. Un brin qui échoue ici ne se rattrape jamais en aval, aussi bons que puissent paraître le touffage et le revêtement.
Étape 4 : Touffetage du fil sur le support primaire
L'étape 4 est là où le fil devient tissu. Les machines de touffage insèrent des rangées de fil à travers un support primaire tissé, semblablement au fonctionnement d'une machine à tapis, et c'est le cœur du process de fabrication du gazon synthétique. Les châteaux de fils alimentent la machine depuis l'arrière, un chemin par type de fil. Le touffage est aussi là où le process de production de gazon artificiel transforme votre spécification de densité en réglage machine concret.

Trois réglages gouvernent le résultat. La jauge est la distance entre les rangées de fil, généralement de 3/8 à 5/8 pouce, et une jauge plus petite rapproche les rangées pour un gazon plus dense. Le taux de piqûres est le nombre de points poussés à travers par mètre de support, généralement de 140 à 200, et un taux plus élevé améliore la stabilité des fibres.
La hauteur de pile est également verrouillée à cette station, généralement de 25 à 65 mm au total. Les surfaces sportives se situent vers l'extrémité supérieure et les produits paysagers vers le bas. La densité est le produit du jauge et du taux de piqûres, et une densité plus élevée offre généralement de meilleures performances et coûte plus cher. Les deux réglages s'équilibrent : une jauge plus serrée atteint la même densité à un taux de piqûres plus bas. La forme de lame n'est pas décidée ici ; elle suit le profil de fil choisi bien en amont à l'étape 2.
Des chiffres concrets rendent les réglages réels. Une fiche technique publiée pour un produit paysager liste un taux de piqûres de 10,5 par 10 cm sur la largeur et 16,0 par 10 cm le long de la longueur. Cela donne environ 16 800 touffes par mètre carré. C'est ainsi qu'une affirmation de densité devrait se présenter: deux chiffres et un nombre de touffes, pas un adjectif.
Étape 5 : Enduction du support pour fixer les touffets
L'étape 5 verrouille tout. Un revêtement secondaire de latex ou polyuréthane est appliqué sur le dessous du support pour maintenir les touffes en place. Sans cette couche, le fil touffé n'est que du fil tiré à travers le tissu, et il se retire sous une brosse rigide — le poids de revêtement est une spécification réelle. Une fiche technique publiée liste un support primaire PP tissé à environ 260 g/m2, avec un revêtement secondaire SBR latex à environ 1 300 g/m2. Tout au long de la ligne de production de gazon synthétique, le bain de revêtement est là où la tenue des touffes est créée et où le process de production de gazon artificiel fait ou défait son adhésion.
Le choix entre latex et PU est un véritable arbitrage. Le PU est souvent sélectionné pour la résistance d'adhésion et la stabilité dimensionnelle, tandis que le latex est choisi lorsque la flexibilité compte davantage. La construction varie également, car le support peut être monocouche ou multicouche. Nos propres systèmes sont PP+Net et PU, et la bonne réponse pour un projet dépend du trafic, du drainage et de la façon dont le rouleau sera installé. Si vous évaluez les options, notre guide sur comment choisir le bon support de gazon artificiel les passe en revue.
Quelle que soit la chimie, l'adhésion doit être vérifiée. La résistance au pelage doit atteindre 40 N par 5 cm ou mieux quand le test est réalisé selon ISO 1763, la référence du secteur pour le test de pelage. Le délaminage du support est systématiquement attribué à une mauvaise application d'adhésif à cette station. Le nombre mesuré compte plus que le texte marketing qui l'entoure.
Conseil pratique : avant d'approuver un échantillon, demandez les données de tenue des touffes ou de test de pelage plutôt que des photographies. Une photo montre la pile ; un nombre de pelage vous dit si les touffes resteront encore dans le support après deux saisons d'utilisation.
Étape 6 : Séchage et durcissement du support enduit
L'étape 6 semble sans événement et ne l'est pas. Le support revêtu passe par une étape de chauffage et de séchage contrôlés afin que le revêtement puisse durcir correctement. Sur le convoyeur, le revêtement humide se transforme en couche liée sur laquelle tout le produit repose. La cuisson qu'il reçoit ici décide comment cette couche se comportera pour le reste de sa vie.

Le séchage thermique lie davantage le fil et le support avant que le produit n'atteigne l'inspection. Quand la cuisson est incomplète, la défaillance apparaît des mois plus tard sous forme de délaminage et d'un support qui s'effrite lorsqu'on le fléchit. Il en va de même pour un film adhésif appliqué trop finement à l'étape 5. C'est la station à interroger quand le gazon d'un fournisseur se sépare en couches sur le terrain.
Ce que le four fait est réticuler le film latex ou PU afin qu'il saisisse chaque touffe plutôt que de simplement l'envelopper. Un revêtement sous-cuit reste collant et lâche prise au niveau du cou de la touffe, ce qui est le mécanisme derrière le détachement que les acheteurs attribuent au fil. Un revêtement surcuit devient cassant et se fissure quand le rouleau est fléchi durant l'installation. Le poids de revêtement est défini avant le bain et confirmé après cuisson. La fiche technique qui cite environ 1 300 g/m2 de latex SBR s'attend à ce que ce poids survive au four inchangé.
La stabilité dimensionnelle a ses propres garde-fous. Selon le même guide d'achat, le support doit utiliser au moins une armature PP 3 plis avec cuisson appropriée. Le retrait est testé jusqu'à un maximum de 1% à 100 °C pendant 6 heures. Un support qui bouge dans la chaleur fera froncer une couture ou ouvrir un joint même quand la tenue des touffes est parfaite. La cuisson et la stabilité sont donc vérifiées ensemble avant que le rouleau ne poursuive.
Étape 7 : Perforation et fauchage de la pile finie
L'étape 7 donne au rouleau sa face finie. Le ton‹age coupe la pile à une hauteur uniforme sur toute la largeur et élimine les défauts laissés par le touffage ou le texturage. Le brossage soulève ensuite les fibres afin que les lames se dressent comme la conception le prévoit plutôt que de rester à plat à cause du process. Le ton‹age fonctionne avec sa propre tolérance, et un jeu de lames d'un millimètre plus haut dans une zone laisse une surface ondulée que le brossage ne peut réparer. Deux rouleaux peuvent porter la même spécification et quand même paraître différents juste après le ton‹age, c'est pourquoi le finissage a sa propre station.
Le drainage est également préparé ici. Selon le produit, le support est perforé à intervalles ou fabriqué avec une structure entièrement perméable. Une fiche technique publiée liste des trous de perforation de 6 mm et une perméabilité à l'eau d'environ 60 L/m2/min sans remplissage. Ces chiffres décrivent à quelle vitesse l'eau quitte la surface avant tout remplissage, et ils appartiennent à la fiche technique que vous comparez. Des trous espacés sur une grille régulière délivrent ce taux publié à travers des ouvertures de 6 mm, tandis qu'un motif irrégulier laisse des zones mortes où l'eau stagne.
Les usines testent la perméabilité à l'eau, exprimée en mm/heure, pour confirmer que le gazon répond à sa spécification de drainage avant validation. Quand les acheteurs signalent une accumulation d'eau sur une installation finie, le cheminement mène ici. Les trous sont trop peu nombreux, trop petits, ou la structure perméable a été sacrifiée par mesure d'économie. L'accumulation ne se révèle jamais dans une photographie, donc les chiffres de drainage doivent accompagner l'échantillon. La grille de trous et la ligne de ton‹age au-dessus sont vérifiées ensemble, car une pile dense peut cacher un motif de perforation insuffisant jusqu'à la première tempête.
Fatigué d'un gazon qui pâlit, s'aplatit ou détache ?
Une ligne du compoundage au revêtement transforme votre spécification de hauteur de pile et densité en rouleau. Un échantillon gratuit de 20 x 20 cm est expédié en quatre à six jours.
Étape 8 : Inspection, enroulage et étiquetage du gazon
L'étape 8 est la dernière porte du processus de production de gazon artificiel et la première pour vous. Le gazon terminé est inspecté, coupé à la largeur et roulé pour la distribution. C'est lors de l'inspection que chaque chiffre annoncé en amont se vérifie sur le produit fini. Comment distinguer un gazon artificiel de bonne qualité à partir d'un échantillon ? En partie en demandant quels contrôles la manufacture effectue réellement.
Voici les familles de contrôles qu'il vaut connaître par leur nom :
- Fil : résistance à la traction, allongement et denier, repris des contrôles décrits à l'étape 3.
- Collage : décollage et liaison des touffes vérifiés par rapport à la valeur de référence de 40 N pour 5 cm per ISO 1763 ; une fiche publiée indique une liaison des touffes d'environ 30 N.
- Géométrie de la nappe : largeur dans la tolérance de ± 1% par rapport à la dimension nominale per ASTM D5993, et hauteur de velours dans la tolérance de ± 3 mm per ISO 1766.
- Couleur et UV : delta E inférieur ou égal à 3,0 per ISO 105-B02, référencé par rapport à 6 000 heures d'exposition accélérée QUV ; une fiche publiée indique une solidité à la lumière xénon supérieure à l'échelle bleue 7.
- Référentiels sportifs haut de gamme : les guides d'approvisionnement de l'industrie mentionnent des programmes tels que FIFA Quality Pro et EN 15330-1 pour le niveau supérieur des surfaces sportives.
Chaque rouleau se voit ensuite attribuer une étiquette portant le code produit, la hauteur de velours, le type de fil et le numéro de lot, ce qui permet à un importateur de retracer la qualité jusqu'aux douanes. Les largeurs standard de rouleau sont de 2, 4 et 5 m sur 25 m, avec des largeurs sur mesure sur demande. Une étiquette sans numéro de lot est un rouleau sans histoire. C'est le signal d'alerte le moins coûteux dans ce métier.
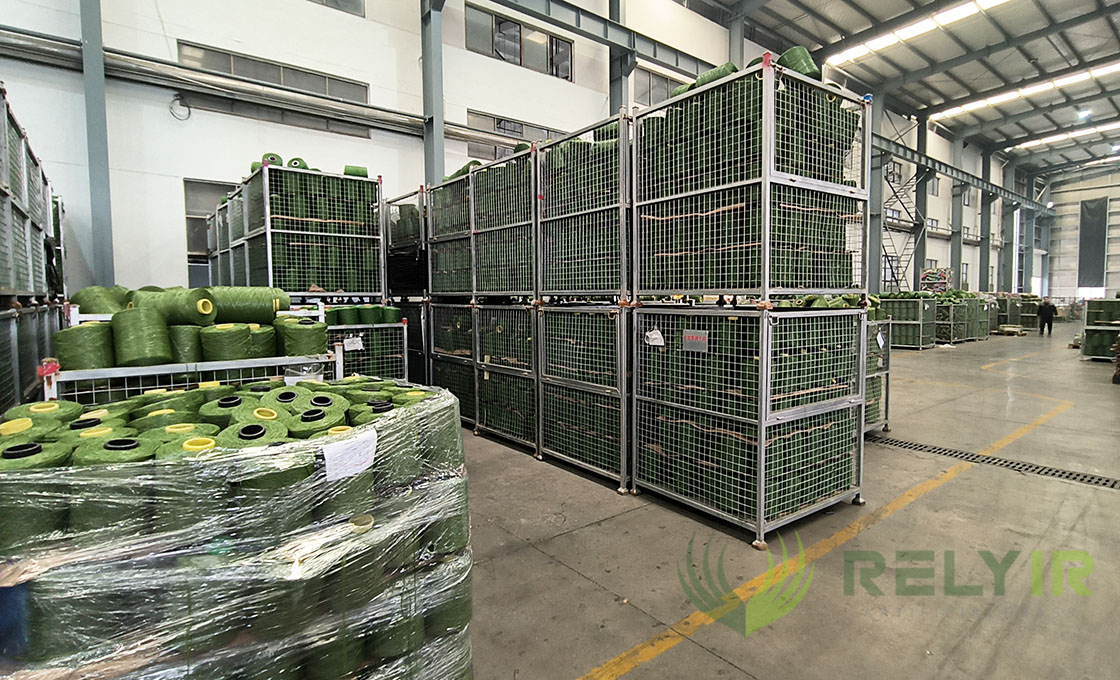
Aucun de ces éléments ne nécessite de visiter un laboratoire ; il faut simplement poser les bonnes questions. Pour la liste complète transformée en questionnaire fournisseur, voir 11 facteurs clés qui déterminent la qualité du gazon artificiel.
Ce que chaque étape signifie pour votre spécification
Lisez une fiche technique comme la ligne lit une commande, et les défaillances rapportées par les acheteurs cessent d'être des mystères. La décoloration remonte au mélange, où le stabilisateur UV était ou non incorporé dans la résine. La perte de fibres remonte à la torsion de l'étape 3 et à la liaison des touffes du bain d'enduction. Le délaminage remonte à l'enduction et à la cure aux étapes 5 et 6. La stagnation d'eau remonte à la perforation de l'étape 7, et chaque problème correspond à une station et à un chiffre qui tranche la question.
| Étape de production | Paramètre qu'elle contrôle | Fourchette type | Défaut en cas d'omission |
|---|---|---|---|
| Étape 1 : Formulation | Dosage du maître-chargé stabilisateur UV et des pigments | Incorporé dans la résine avant extrusion | Décoloration, pointes blanchies, fibres fragilisées |
| Étape 2 : Extrusion | Titre linéaire du fil et profil de la fibre | 8 000-15 000 Dtex | Fil faible, forme de fibre incorrecte |
| Étape 3 : Retordage | Résistance du brin | Brin multifiament retordu | Fibres détachées et cassées |
| Étape 4 : Touffage | Jauge, nombre de points, hauteur de moquette | 3/8-5/8 pouce ; 140-200 points/m ; 25-65 mm | Moquette fine et instable |
| Étape 5 : Enduction | Chimie de l'enduction et fixation des touffes | Latex ou PU ; pelage 40 N/5cm | Perte de touffes, délaminage |
| Étape 6 : Séchage | Durcissement complet de l'enduction | Chaleur contrôlée jusqu'à prise complète | Revêtement qui s'effrite |
| Étape 7 : Perforation | Drainage | trous de 6 mm ; environ 60 ltr/m2/min | Accumulation d'eau |
| Étape 8 : Enroulement | Largeur du rouleau et traçabilité | 2/4/5 m x 25 m ; étiquette de lot | Qualité non traçable |
La durée de vie suit la même logique. Une pelouse synthétique commerciale dure jusqu'à 10-15 ans lorsque chaque station accomplit sa tâche, et elle ne tient pas ce délai lorsque l'une d'entre elles est compromises. Lors de la comparaison des fournisseurs, posez d'abord la question du revêtement. Notre article sur pourquoi la colle de fond PU pour gazon synthétique est meilleure que le revêtement en latex explique le compromis en détail. Chaque paramètre du tableau est une question que vous êtes en droit de poser, et le processus de production de l'herbe artificielle est la carte qui vous indique quelle station y répond.
Cette carte est aussi le résumé le plus court et honnête de la fabrication de l'herbe artificielle : huit stations, un rouleau, et un chiffre à chaque station. Le processus de production de l'herbe artificielle se termine à l'étiquette, et votre diligence raisonnable commence avec les mêmes huit points de contrôle.
Questions fréquentes
De quoi est composé le gazon artificiel ?
Principallement en polyéthylène, polypropylène ou nylon, avec des fils touffetés sur un support et maintenus par un revêtement en latex ou polyuréthane. Le polyéthylène est le choix doux et à l'aspect naturel pour le fil de face, le polypropylène apporte de la rigidité, et le nylon est le plus résistant. Des additifs mélangés lors du compoundage assurent la stabilité aux UV et à la couleur.
Pourquoi l'herbe artificielle décolore-t-elle au soleil ?
La dégradation commence au stade du mélange, où le stabilisant UV doit être incorporé dans le polymère avant l'extrusion. Les produits fabriqués avec des stabilisants UV inadéquats deviennent cassants aux extrémités, blanchissent et se fendillent après exposition au soleil. La défaillance provient du processus de fabrication, et n'est pas uniquement causée par les conditions climatiques.
Que signifie Dtex dans le contexte de l'herbe artificielle ?
Le Dtex est le poids du fil en grammes pour 10 000 mètres. Selon un guide d'approvisionnement, le fil de gazon synthétique se situe généralement entre 8 000 et 15 000 Dtex, et un Dtex plus élevé signifie un fil plus lourd et plus résistant à l'usure. C'est une mesure directe de la robustesse du fil.
Pourquoi les fibres de gazon artificiel tombent-elles ou se détachent-elles ?
La perte de fibres provient de fils faibles ou d'une faible fixation des touffes. Les fils non toronnés en un brin solide cassent sous l'usure ; les touffes dont le revêtement fait mauvaise prise se détachent. Les réglages de densité et la résistance au pelage testée à 40 N par 5 cm permettent de détecter les deux cas.
Comment puis-je vérifier la qualité à partir d’un échantillon ?
Commandez l'échantillon gratuit de 20 x 20 cm, puis demandez les données de test afin de pouvoir le comparer : Dtex, résistance au tuftage, perméabilité et résultats d'exposition aux UV. Une fiche technique publiée indique une résistance au tuftage d'environ 30 N. Ce sont les chiffres, et non les photographies, qui distinguent les échantillons.