Zwei Rollen Kunstrasen können in der Galerie eines Lieferanten identisch aussehen und sich doch völlig unterschiedlich altern. Die eine behält über Jahre Farbe und Flor, die andere bleicht an den Spitzen weiß aus, verliert Fasern entlang der Nähte und delaminiert an der Rückseite bereits nach zwei Sommern. Der Unterschied entscheidet sich im Kunstrasen-Produktionsprozess, nicht in der Broschüre.
Kunstrasen wird in acht Schritten hergestellt: Compoundieren, Extrudieren, Verwinden, Tuftieren, Beschichten, Trocknen, Perforieren und Aufrollen. Die Produktklasse hat seit 1966, als künstlicher Rasen erstmals breite Aufmerksamkeit erregte, einen langen Weg zurückgelegt, als er im Astrodome. installiert wurde. Wie Kunstrasen hergestellt wird, entscheidet weiterhin darüber, ob eine Rolle ihr volles Leben dient oder früh versagt – und das geschieht an den Stationen, nicht im Katalog. Auf unserer Linie führen wir besuchende Käufer nacheinander an jeder Station in Maschinenreihenfolge vorbei, denn ein Käufer, der die Kunstrasen-Herstellungsschritte gesehen hat, liest Datenblätter anders.
Schritt 1: Compoundieren des Rohstoffgemischs
Schritt 1 beantwortet die Frage, die jeder Käufer zuerst stellt: Woraus besteht Kunstrasen? Alles beginnt als Polymerkügelchen, die vor dem Erreichen einer Extruder mit Pigmenten und einem produktspezifischen Additiv-Masterbatch versetzt werden. Wir führen an dieser Station Virgin-Polymer, weil recycelter Einsatzstoff von Charge zu Charge variiert und gleichbleibende Leistung mit gleichbleibendem Harz beginnt. Die Additiv-Packung wird pro Produkt spezifiziert, daher trägt ein Kunstrasen für harte Sonneneinstrahlung ein anderes Masterbatch als einer für Schatten.
Die Polymerwahl folgt der Anwendung. Polyethylen ist weich, flexibel und das natürlichste Aussehen, weshalb es das Obermaterialgarn in den meisten Landschaftsprodukten trägt. Polypropylen ist steifer und kostengünstig, und Nylon ist das stärkste und elastischste der drei, reserviert für den höchsten Verkehr. Unser gängiger Aufbau kombiniert ein polyethylenes Monofilament-Obermaterialgarn mit polypropylenem Stroh, eine Kombination, die Weichheit gegen den aufrechten Körper der Lamelle ausbalanciert. Der Leitfaden zu Kunstrasen-Materialien: Fasern, Füllstoffe, Rückseite behandelt diese Entscheidung eingehender.
Das Additiv-Masterbatch ist, wo Farbbeständigkeit gewonnen oder verloren geht. UV-Stabilisator wird an dieser Station in das Harz gemischt, nicht afterwards aufge sprüht oder aufgebracht. Wenn ein günstiges Produkt die ordnungsgemäße UV-Behandlung überspringt, zeigt sich der Ausfall auf dem Feld als spröde Lamellen, weiße Spitzen und splißende Fasern nach der ersten echten Sonnenzeit. Eine Rolle, die in einem Sommer verblasste, war normalerweise nicht draußen geschädigt; sie war von Anfang an beim Compoundieren mangelhaft. Für eine vertiefte Behandlung dieser Ausfallart siehe unsere Erklärung zu warum Kunstrasen verblassen kann und wie UV-Stabilisierung funktioniert.
Schritt 2: Extrudieren der Kunstrasen-Garnfilamente
Schritt 2 ist die lauteste Station auf der Linie. Kügelchen aus Schritt 1 werden erhitzt, bis sie geschmolzen sind, dann durch geformte Öffnungen gepresst, um dünne Filamente zu bilden. Dies ist die Kunstrasen-Garn-Extrusionsstufe, und sie bestimmt den Charakter jeder folgenden Lamelle. Düsenzustand und Zugkonsistenz hinterlassen ihre Signatur im Filament lange bevor das Tuftieren es je sieht.

Die heißen Filamente werden sofort mit Luft oder Wasser gekühlt, damit die Form erstarrt, bevor etwas sie berührt. Von dort wird das Garn gestreckt, texturiert oder gewellt in die Lamellen- und Strohprofile, die das Design vorgibt. Eine spatenförmige Lamelle auf einem Musterbogen war kein Zufall; sie wurde hier gezogen und gestreckt in diese Geometrie.
Das Kühlmedium ist wichtiger, als es aussieht. Luftkühlung lässt die Filamentoberfläche länger leicht wärmer bleiben, was für langsamere Profilziehung geeignet ist. Ein Wasserbad fixiert die Form schnell und hält die Linienengeschwindigkeit hoch. In beiden Fällen ist der Punkt derselbe: Das Filament muss erstarren, bevor die Streckrollen es greifen, sonst entspannt sich die Geometrie der Düse. Ein Filament, das von seinem Ziel-Durchmesser abweicht, zeigt sich später als ungleichmäßiger Flor, also beobachtet die Linie es kontinuierlich.
Garnweight wird in Dtex gemessen, das Gewicht in Gramm von 10.000 Metern Garn. Gemäß der veröffentlichten Spanne eines Beschaffungshandbuchs liegt Kunstrasengarn etwa zwischen 8.000 und 15.000 Dtex, und höheres Dtex ergibt schwereres, verschleißresistenteres Garn. Diese Station unterscheidet auch Hersteller von Assemblierern. Ein Werk, das sein eigenes Garn extrudiert, kontrolliert den gesamten Kunstrasen-Produktionsprozess stromabwärts, während ein Assemblierer kauft, was der Markt gerade hergibt. Wir erklären diese Wahl in warum Kunstrasenhersteller ihre eigenen Garne extrudieren.
Schritt 3: Verwinden und Texturieren des Garns
Schritt 3 ist der Anti-Fußel-Schritt, und darüber spricht fast niemand. Mehrere Filamente werden zu einem einzigen Faden verdrillt, und das Verdrillen erhöht die Festigkeit und Haltbarkeit des Fadens. Wenn Kunden nach wenigen Monaten fusselnde Fasern melden, führt der Weg meist hierher oder zum Beschichtungsbad in Schritt 5. Ein zu locker verdrillter Faden gibt unter Belastung nach. Ein höherer Drehgrad packt die Filamente zu einem Bündel, das dem Abrieb standhält, während ein lockeres Geflecht die Fasern freilegt und sie brechen lässt.
Wie fest der Dreh läuft, ist genauso wichtig wie die Frage, ob er überhaupt stattfindet. Die Drehrichtung wird pro Produkt festgelegt und über den gesamten Durchlauf konsistent gehalten, da gemischte Richtungen zu einem ungleichmäßigen Verhalten unter Belastung führen. Das Texturieren folgt dem Verdrillen, und der Kräusel- und Texturierungsdurchgangfixiert die in Schritt 2 gewählte Geometrie, wodurch festgelegt wird, ob das Garn wie eine Klinge aufragt oder als Mattenmaterial liegt. Das Texturieren verleiht dem Mattengarn seine gewellte, wärmefixierte Optik; ein ausgelassener Durchgang hinterlässt einen zu geraden Faden, der sich nicht natürlich filzen kann. Ein ausgelassener oder hastig durchgeführter Texturierungsschritt zeigt sich in einer Mattenfläche, die flach und glänzend liegt, anstatt die Klingen darüber zu polstern.
Die Qualitätskontrolle auf Garnebene umfasst Zugfestigkeit, Dehnung und Denier, Prüfungen, die direkt beeinflussen, wie das fertige Kunstrasen aussehen und sich bei der Nutzung verhalten. Die im Branchengängigen Dtex-Normen 6.300, 7.400, 8.800, 9.500, 10.000 und 11.000 bieten Ihnen eine Referenzskala, wenn ein Lieferant ein Garngewicht angibt. Fragen Sie, auf welcher Stufe Ihre Spezifikation liegt. Fragen Sie dann nach den Prüfwerten auf Garnebene statt nach einer Farbkarte. Ein Faden, der hier versagt, erholt sich später nie mehr, egal wie gut Stickerei und Beschichtung aussehen.
Schritt 4: Tuftieren des Garns in die primäre Rückseite
Schritt 4 ist der Punkt, an dem aus Garn Stoff wird. Tuftiermaschinen schieben Garnreihen durch ein gewebtes Primärgewebe, ähnlich wie bei einer Teppichmaschine, und dies ist das Herzstück des Herstellungsprozesses für Kunstrasen. Garnspulen versorgen die Maschine von hinten, wobei jeder Garnpfad einem eigenen Garn Typ entspricht. Beim Tuftieren wird zudem die Dichtevorgabe in eine physische Maschineneinstellung umgesetzt.

Drei Einstellungen bestimmen das Ergebnis. Der Maschenabstand (Gauge) ist der Abstand zwischen den Garnreihen, typischerweise 3/8 bis 5/8 Zoll, und ein kleinerer Abstand packt die Reihen dichter für einen dichteren Rasen. Die Stichzahl ist die Anzahl der pro Laufmeter Grundgewebe eingestochenen Stiche, typischerweise 140 bis 200, und eine höhere Stichzahl verbessert die Fasrstabilität.
Die Garnehöhe wird an dieser Station ebenfalls festgelegt, typischerweise zwischen 25 und 65 mm Gesamthöhe. Sportplätze liegen am oberen Ende, Landschaftsprodukte am unteren. Die Dichte ist das Produkt aus Maschenabstand und Stichzahl, und höhere Dichte bedeutet meist bessere Leistung und höhere Kosten. Die beiden Einstellungen stehen in einem Kompromiss: Ein engerer Maschenabstand erzielt die gleiche Dichte bei einer niedrigeren Stichzahl. Die Klingenform wird hier nicht festgelegt; sie folgt dem in Schritt 2 gewählten Garnprofil.
Konkrete Zahlen machen die Einstellungen greifbar. Ein veröffentlichtes Datenblatt für ein Landschaftsprodukt listet eine Stichzahl von 10,5 pro 10 cm über die Breite und 16,0 pro 10 cm in Längsrichtung. Das ergibt etwa 16.800 Stiche pro Quadratmeter. So sollte eine Dichteaussage ausfallen: zwei Zahlen und eine Stichzahl, kein Adjektiv.
Schritt 5: Beschichten der Rückseite zum Fixieren der Tufts
Schritt 5 fixiert alles. Eine sekundäre Beschichtung aus Latex oder Polyurethan wird auf die Unterseite des Grundgewebes aufgetragen, um die Stiche an ihrem Platz zu halten. Ohne diese Schicht ist das tuftierte Garn nur durch Stoff gezogener Faden, und es lässt sich mit einer steifen Bürste herausziehen — das Beschichtungsgewicht ist eine echte Spezifikation. Ein veröffentlichtes Datenblatt listet ein gewebtes PP-Primärgewebe mit etwa 260 g/m² und eine sekundäre SBR-Latex-Beschichtung mit etwa 1.300 g/m². Entlang der gesamten Produktionslinie für Kunstrasen ist das Beschichtungsbad der Ort, an dem die Stoffbindung entsteht und an dem der Herstellungsprozess für Kunstrasen den Halt gewinnt oder verliert.
Die Wahl zwischen Latex und PU ist ein echter Kompromiss. PU wird oft wegen der Haftfestigkeit und Dimensionsstabilität ausgewählt, während Latex dort bevorzugt wird, wo Flexibilität wichtiger ist. Auch der Aufbau variiert, da das Grundgewebe ein- oder mehrlagig sein kann. Unsere eigenen Systeme sind PP+Netz und PU, und die richtige Antwort für ein Projekt hängt vom Verkehrsaufkommen, der Drainage und der Art der Verlegung ab. Wenn Sie die Optionen abwägen, führt unser Ratgeber zur Wahl der passenden Kunstrasen-Rückenbahn Ihnen durch die Möglichkeiten.
Unabhängig von der Chemie muss die Haftung überprüft werden. Die Abreißfestigkeit sollte gemäß ISO 1763, dem Branchenstandard für Abreißtests, bei 40 N pro 5 cm oder besser liegen. Delamination des Grundgewebes wird routinemäßig auf fehlerhafte Kleberaufbringung an dieser Station zurückgeführt. Der gemessene Wert ist wichtiger als das Marketing um ihn herum.
Praktischer Tipp: Fragen Sie vor der Freigabe einer Probe statt nach Fotos lieber nach Daten zur Stoffbindung oder zum Abreißtest. Ein Foto zeigt den Flor; ein Abreißwert sagt Ihnen, ob die Stiche nach zwei Nutzungssaisons noch im Grundgewebe sitzen.
Schritt 6: Trocknen und Aushärten der beschichteten Rückseite
Schritt 6 wirkt unspektakulär, ist es aber nicht. Das beschichtete Grundgewebe durchläuft eine kontrollierte Heiz- und Trocknungsstufe, damit die Beschichtung richtig aushärten kann. Auf dem Förderband wird die nasse Beschichtung zu der verbundenen Schicht, von der das gesamte Produkt abhängt. Die Wärmeeinwirkung hier entscheidet darüber, wie sich diese Schicht im Rest ihres Lebens verhält.

Beheizte Trocknung verbindet Garn und Grundgewebe weiter, bevor das Produkt die Inspektion erreicht. Bei unvollständiger Aushärtung zeigt sich der Fehler erst Monate später als Delamination und ein bröckeliges Grundgewebe bei Biegung. Gleiches gilt für einen Klebefilm, der in Schritt 5 zu dünn aufgetragen wurde. An dieser Station sollten Sie nachfragen, wenn der Kunstrasen eines Lieferanten auf der Baustelle in Schichten separiert.
Was der Ofen tut, ist die Vernetzung des Latex- oder PU-Films, sodass er jeden Stich umgreift statt ihn nur zu umgeben. Ein unterausgehärteter Belag bleibt klebrig und gibt an der Stichstelle nach; das ist der Mechanismus hinter dem Fußeln, das Kunden fälschlich dem Garn anlasten. Ein überausgehärteter Belag wird spröde und reißt bei der Flexion der Rolle während der Verlegung. Das Beschichtungsgewicht wird vor dem Bad festgelegt und nach der Aushärtung bestätigt. Das veröffentlichte Datenblatt, das etwa 1.300 g/m² SBR-Latex ausweist, geht davon aus, dass dieses Gewicht den Ofen unverändert übersteht.
Die Dimensionsstabilität hat ihre eigenen Sicherungen. Gemäß dem selben Einkaufsratgeber sollte das Grundgewebe mindestens ein 3-lagiges PP-Gittergewebe mit ordnungsgemäßer Aushärtung verwenden. Die Schrumpfung wird auf maximal 1% bei 100 °C für 6 Stunden getestet. Ein Grundgewebe, das sich bei Wärme bewegt, wird eine Naht runzlig oder ein Stoß geöffnet lassen, selbst wenn die Stoffbindung perfekt ist. Aushärtung und Stabilität werden daher gemeinsam überprüft, bevor die Rolle weitergeht.
Schritt 7: Perforieren und Scheren des fertigen Flors
Schritt 7 verleiht der Rolle ihr fertiges Gesicht. Scheren trimmt den Flor auf eine gleichmäßige Höhe über die volle Breite und entfernt Fehler, die beim Tuftieren oder Texturieren entstanden sind. Bürsten hebt anschließend die Fasern an, sodass die Klingen so stehen, wie das Design es vorsieht, statt durch den Prozess flach zu liegen. Das Scheren arbeitet mit einer eigenen Toleranz, und eine Klingenreihe, die in einer Zone einen Millimeter höher ist, erzeugt eine wellige Oberfläche, die das Bürsten nicht reparieren kann. Zwei Rollen können dieselbe Spezifikation tragen und dennoch direkt nach dem Scheren unterschiedlich aussehen, weshalb die Oberflächenbearbeitung ihre eigene Station erhält.
Auch die Drainage wird hier vorbereitet. Je nach Produkt wird das Grundgewebe in Intervallen perforiert oder mit einer vollständig durchlässigen Struktur hergestellt. Ein veröffentlichtes Datenblatt listet 6-mm-Perforationslöcher und eine Wasserdurchlässigkeit von etwa 60 l/(m²·min) unbetrieben auf. Diese Werte beschreiben, wie schnell Wasser die Oberfläche verlässt, bevor qualquer Fillmaterial eingebracht wird, und sie gehören auf das Datenblatt, das Sie vergleichen. Löcher in einem regelmäßigen Raster liefern die ausgewiesene Rate durch 6-mm-Öffnungen, während ein unregelmäßiges Muster tote Zonen hinterlässt, in denen Wasser steht.
Fabriken testen die Wasserdurchlässigkeit, ausgedrückt in mm/h, um zu bestätigen, dass der Kunstrasen vor der Freigabe seine Drainagespezifikation erfüllt. Wenn Kunden berichten, dass sich auf einer fertigen Installation Wasser sammelt, führt der Weg zurück hierher. Die Löcher sind zu selten, zu klein oder die durchlässige Struktur wurde aus Kostengründen reduziert. Wasseransammlung zeigt sich nie auf einem Foto, daher müssen die Drainagewerte mit der Probe kommen. Das Lochraster und die Scherlinie darüber werden gemeinsam überprüft, da ein dichter Flor ein dünnes Perforationsmuster verstecken kann, bis der erste Sturm kommt.
Sind Sie müde von Kunstrasen, der ausfadet, platt driftet oder fusselt?
Eine Linie vom Compoundieren bis zum Beschichten verwandelt Ihre Garnehöhen- und Dichtevorgabe in die Rolle. Ein kostenloses 20 × 20 cm großes Muster wird innerhalb von vier bis sechs Tagen versendet.
Schritt 8: Überprüfen, Rollen und Beschriften des Kunstrasens
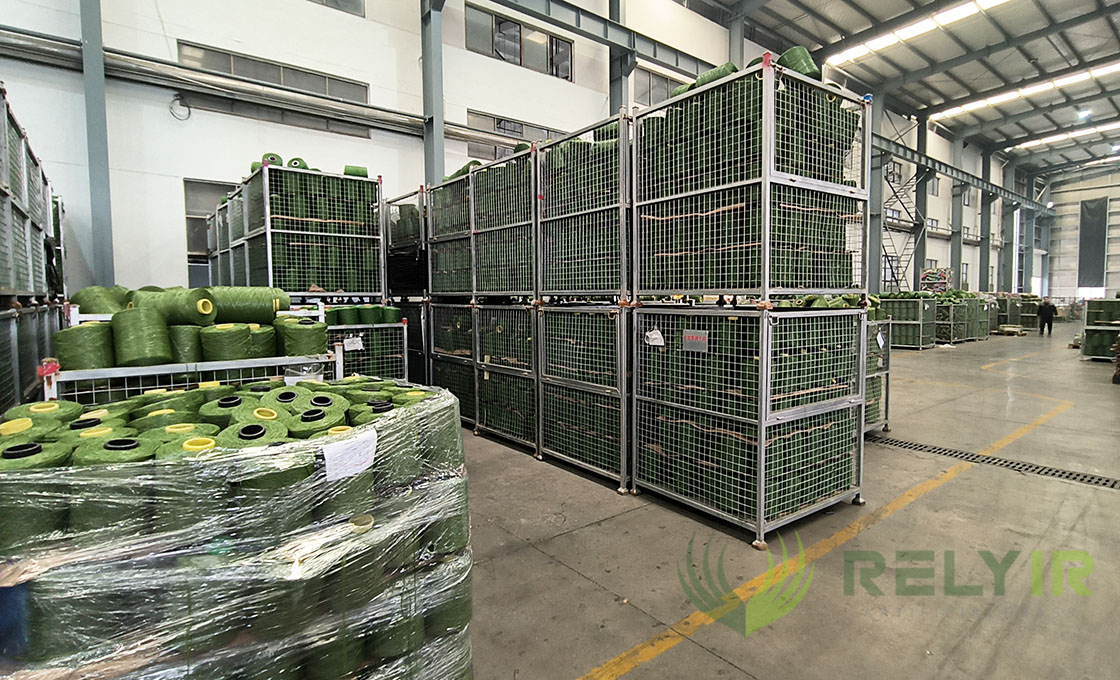
Schritt 8 ist die letzte Station des Produktionsprozesses für Kunstrasen und die erste Station für Sie. Der fertige Rasen wird überprüft, auf die gewünschte Breite zugeschnitten und für den Versand aufgerollt. Bei der Inspektion werden alle zuvor genannten Werte am Endprodukt gemessen. Wie erkennt man gute Qualität bei Kunstrasen anhand einer Probe? Teilweise daran, welche dieser Prüfungen der Hersteller tatsächlich durchführt.
Die wichtigen Prüfkategorien sind diese:
- Garnstufe: Zugfestigkeit, Dehnung und Denier, übernommen aus den in Schritt 3 beschriebenen Prüfungen.
- Verklebung: Peel-Test und Tuft-Bind gemäß dem Benchmark von 40 N pro 5 cm nach ISO 1763; ein veröffentlichtes Datenblatt listet Tuft-Bind bei etwa 30 N.
- Blattgeometrie: Breite innerhalb von ±1% des Nennwerts nach ASTM D5993 und Florhöhe innerhalb von ±3 mm nach ISO 1766.
- Farbe und UV: Delta E maximal 3,0 nach ISO 105-B02, referenziert auf 6.000 Stunden QUV-Bewitterung; ein veröffentlichtes Datenblatt listet Xenon-Farbfastheit über Blauskala 7.
- Premium-Sport-Benchmarks: Brancheneinkaufsrichtlinien nennen Zertifizierungsschemata wie FIFA Quality Pro und EN 15330-1 für die oberste Klasse von Sportbelägen.
Jede Rolle erhält anschließend ein Etikett mit Produktcode, Florhöhe, Garnart und Chargennummer, wodurch ein Importeur die Qualität rückverfolgen kann. Standardrollenbreiten sind 2, 4 und 5 m à 25 m, mit maßgeschneiderten Breiten auf Anfrage. Ein Etikett ohne Chargennummer ist eine Rolle ohne Herkunftsgeschichte. Es ist die günstigste Warnflagge in diesem Geschäft.
Das erfordert keinen Laborbesuch; es genügt, nachzufragen. Die vollständige Liste wurde als Lieferanten-Fragebogen zusammengestellt, siehe 11 Schlüsselfaktoren, die die Qualität von Kunstrasen bestimmen.
Was jeder Schritt für Ihre Spezifikation bedeutet
Lesen Sie ein Datenblatt so, wie eine Anlage einen Auftrag liest, und die Mängel, die Käufer berichten, hören auf, Rätsel zu sein. Verblassen lässt sich auf die Compoundierung zurückführen, wo der UV-Stabilisator beigemischt wurde oder nicht. Ausfransen geht auf das Drehen in Schritt 3 und auf die Tuft-Bind aus dem Beschichtungsbad zurück. Delaminierung geht auf Beschichtung und Aushärtung in den Schritten 5 und 6 zurück. Pfützenbildung geht auf die Perforation in Schritt 7 zurück, und jede Befürchtung lässt sich einem einzigen Produktionsschritt mit einer einzigen Kennzahl zuordnen.
| Produktionsschritt | Zu steuernder Parameter | Typischer Bereich | Fehler bei Auslassung |
|---|---|---|---|
| Schritt 1: Compoundierung | UV-Stabilisator-Masterbatch und Pigmentdosierung | Vor der Extrusion in das Harz eingemischt | Verblassen, weiße Spitzen, spröde Halme |
| Schritt 2: Extrusion | Garn-Linearweight und Halmprofil | 8.000–15.000 Dtex | Schwaches Garn, falsche Halmform |
| Schritt 3: Verdrillen | Garnstärke | Verdrillter Mehrfilament-Garnstrang | Flortverlust und abgebrochene Fasern |
| Schritt 4: Tuftieren | Nadelabstand, Stichrate, Florhöhe | 3/8–5/8 Zoll; 140–200 Stiche/m; 25–65 mm | Dünner, instabiler Flor |
| Schritt 5: Beschichten | Beschichtungschemie und Tuft-Bindung | Latex oder PU; Ablösung 40 N/5 cm | Tuft-Abrieb, Delamination |
| Schritt 6: Trocknen | Vollständige Aushärtung der Beschichtung | Kontrollierte Erwärmung bis zur vollständigen Aushärtung | Bröckelnder Rücken |
| Schritt 7: Perforieren | Drainage | 6 mm Löcher; ca. 60 ltr/m²/min | Wasseransammlung |
| Schritt 8: Aufrollen | Rollenbreite und Rückverfolgbarkeit | 2/4/5 m × 25 m; Chargenkennzeichnung | Nicht rückverfolgbare Qualität |
Die Lebensdauer folgt derselben Logik. Künstlicher Rasen für den gewerblichen Einsatz hält bis zu 10–15 Jahre, wenn jede Station ihre Aufgabe erfüllt, und unterschreitet diesen Wert, wenn eine davon mangelhaft ist. Stellen Sie bei einem Vergleich von Lieferanten die Rückenfrage an erste Stelle. Unser Artikel über warum PU-Rückenkleber bei synthetischem Rasenteppich besser ist als Latex-Rücken erklärt den Kompromiss im Detail. Jeder Parameter in der Tabelle ist eine Frage, die Sie stellen dürfen, und der Produktionsprozess für Kunstrasen ist die Karte, die Ihnen sagt, welche Station sie beantwortet.
Diese Karte ist auch die kürzeste ehrliche Zusammenfassung darüber, wie Kunstrasen hergestellt wird: acht Stationen, eine Rolle und eine Zahl an jeder Station. Der Produktionsprozess für Kunstrasen endet am Etikett, und Ihre gebührende Sorgfalt beginnt mit denselben acht Kontrollpunkten.
Häufig gestellte Fragen
Woraus besteht Kunstrasen?
Meist aus Polyethylen-, Polypropylen- oder Nylon-Garnen, die in eine Unterlage eingestochen und durch eine Latex- oder Polyurethan-Beschichtung fixiert werden. Polyethylen ist die weiche, natürlich wirkende Wahl für das Flächengarn, Polypropylen verleiht Steifheit und Nylon ist am festesten. Bei der Compoundierung zugemischte Additive sorgen für UV- und Farbbeständigkeit.
Warum verblasst Kunstrasen in der Sonne?
Der Farbverlust beginnt bereits beim Compoundieren, wo der UV-Stabilisator vor der Extrusion in das Polymer eingemischt werden muss. Produkte, die mit unzureichenden UV-Stabilisatoren hergestellt werden, werden an den Spitzen spröde, verfärben sich weiß und splitting nach Sonneneinstrahlung. Der Ausfall ist ein Herstellungsproblem, nicht allein wetterbedingt.
Was bedeutet Dtex bei Kunstrasen?
Dtex ist das Gewicht des Garns in Gramm pro 10.000 Meter. Nach einer Einkaufsanleitung liegt Rasengarn typischerweise zwischen 8.000 und 15.000 Dtex, und höheres Dtex bedeutet schwereres, verschleißfesteres Garn. Es ist eine direkte Aussage zur Robustheit des Garns.
Warum verlieren oder brechen Kunstgrasfasern ab?
Das Abfallen von Fasern entsteht durch schwache Garnelemente oder eine schwache Tuft-Bindung. Filamente, die nicht zu einem festen Garn verdröht sind, brechen unter Belastung; Florbündel, die die Beschichtung nur schlecht greift, werden herausgezogen. Dichteeinstellungen und Schälfestigkeit, getestet auf 40 N pro 5 cm, erfassen beide Fälle.
Wie kann ich die Qualität eines Musters überprüfen?
Bestellen Sie das kostenlose 20 x 20-cm-Muster und fordern Sie anschließend Prüfdaten zum Abgleich an: Dtex, Tuft-Bind, Durchlässigkeit und UV-Belastungsergebnisse. In einem veröffentlichten Datenblatt wird Tuft-Bind mit ca. 30 N angegeben. Zahlen, nicht Fotos, unterscheiden die Proben.